
एक छोटी सी गंदी बात जो थ्रेडेड बटन बिट को खदान तक पहुंचने से पहले ही खराब कर सकती है
थ्रेडेड बटन बिट को सही स्टील से बनाया जा सकता है, सही माप में ढाला जा सकता है और सही कार्बाइड बटनों से सुसज्जित किया जा सकता है। फिर भी, यह किसी ऐसी चीज के कारण जल्दी खराब हो सकता है जो देखने में लगभग हानिरहित लगती है: तेल की एक पतली परत।
हीट ट्रीटमेंट से पहले तेल, मशीनिंग फ्लूइड, धातु के टुकड़े, ऑक्साइड स्केल और वर्कशॉप की धूल को नज़रअंदाज़ करना आसान है। लेकिन हीट ट्रीटमेंट के बाद इन्हें माफ करना आसान नहीं होता।
रॉक ड्रिल बिट बॉडी के लिए, ऊष्मा उपचार वह प्रक्रिया है जिसके द्वारा स्टील में मजबूती, कठोरता और घिसाव प्रतिरोध क्षमता विकसित की जाती है। यदि तापन और शमन चक्र से पहले सतह दूषित हो जाती है, तो यह उपचार असमान हो सकता है। इसके परिणामस्वरूप नरम धब्बे, कठोरता में असमानता, विकृति, दरारें या सेवा जीवन में कमी हो सकती है।
समस्या हमेशा कारखाने में ही सामने नहीं आती। कोई वस्तु देखने में भले ही भोली लगे, लेकिन उसकी कमजोरी तभी सामने आती है जब जमीन के नीचे उस पर बार-बार झटके लगने लगते हैं।
इसीलिए सतह की उचित सफाई कोई सामान्य रखरखाव नहीं है। यह थ्रेडेड बटन बिट की गुणवत्ता नियंत्रण का एक अभिन्न अंग है।
एक साफ सतह से ऊष्मा उपचार समान रूप से कार्य करने में मदद मिलती है।
ठंडा करने से पहले, बिट बॉडी को यथासंभव एकसमान रूप से गर्म और ठंडा करने की आवश्यकता होती है।
जब सतह पर तेल या कटिंग फ्लूइड रह जाता है, तो उच्च तापमान पर वह कार्बन में परिवर्तित हो सकता है। इससे स्थानीय इन्सुलेशन बन सकता है, जिससे बिट के विभिन्न हिस्सों के गर्म या ठंडे होने की गति बदल जाती है। व्यावहारिक रूप से, बिट के एक हिस्से का तापीय प्रभाव दूसरे हिस्से से भिन्न हो सकता है।
यह एक समस्या है क्योंकि थ्रेडेड बटन बिट एक सरल आकृति नहीं है। इसमें बटन होल, फ्लशिंग पैसेज, थ्रेड रूट्स, ग्रूव्स और बदलती सेक्शन मोटाई होती है। इन विशेषताओं के कारण तापमान नियंत्रण पहले से ही अधिक जटिल हो जाता है। सतह पर गंदगी एक और अनियंत्रित कारक बन जाती है।
सतह पर किसी खास जगह पर कमज़ोरी होने से थ्रेड या बॉडी की सतह के आसपास घिसाव प्रतिरोध कम हो सकता है। असमान कठोरता से बॉडी पर पड़ने वाले प्रभाव पर असर पड़ सकता है। ज़्यादा गंभीर मामलों में, थर्मल तनाव से विकृति या दरार पड़ सकती है।
लक्ष्य केवल बिट को साफ-सुथरा दिखाना नहीं है। लक्ष्य है स्थिर और दोहराने योग्य ऊष्मा स्थानांतरण में बाधा डालने वाली हर चीज को हटाना।
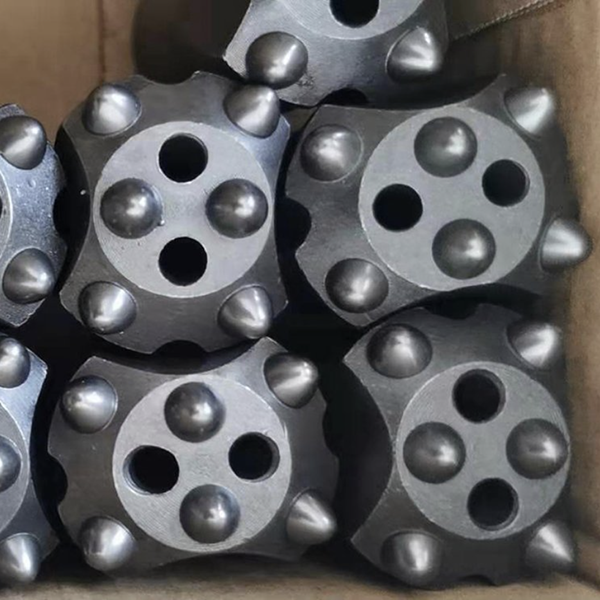
चिप्स और स्केल अपनी अलग समस्याएं पैदा करते हैं।
सिर्फ तेल ही चिंता का विषय नहीं है।
धातु के टुकड़े और ऑक्साइड की परतें शमन माध्यम को स्टील के साथ समान रूप से संपर्क करने से रोक सकती हैं। यदि शीतलन असमान हो, तो परिणामी सूक्ष्म संरचना एक क्षेत्र से दूसरे क्षेत्र में भिन्न हो सकती है। यह भिन्नता कठोरता, मजबूती और थकान प्रतिरोध को प्रभावित कर सकती है।
रॉक ड्रिल बिट के लिए, उत्कृष्ट प्रदर्शन के साथ-साथ स्थिरता भी उतनी ही महत्वपूर्ण है।
बिट बॉडी को कार्बाइड बटनों को मजबूती से पकड़े रखते हुए, प्रभाव ऊर्जा को कुशलतापूर्वक स्थानांतरित करना चाहिए। इसे कुचली हुई चट्टान और कतरनों से होने वाले घर्षण का प्रतिरोध करना चाहिए। इसे बार-बार ड्रिलिंग चक्रों के दौरान थ्रेडेड कनेक्शन की सुरक्षा करनी चाहिए। एक भी कमजोर बिंदु पूरे उपकरण की विश्वसनीयता खोने का कारण बन सकता है।
फ्लशिंग फीचर्स के आसपास के थ्रेड रूट्स और ट्रांजिशन पर विशेष ध्यान देने की आवश्यकता है। ये ऐसे क्षेत्र हैं जहां तनाव केंद्रित हो सकता है। यदि खराब सफाई के कारण इन्हें असमान ताप उपचार मिलता है, तो शीघ्र क्षति का खतरा बढ़ जाता है।
किसी स्टील आपूर्तिकर्ता के पास अच्छी गुणवत्ता का स्टील और एक सक्षम भट्टी हो सकती है, लेकिन इनमें से कोई भी प्रक्रिया में प्रवेश करने वाली दूषित सतह की भरपाई पूरी तरह से नहीं कर सकता है।
गंदे पुर्जे शमन प्रणाली को भी नुकसान पहुंचाते हैं।
सतह की सफाई से न केवल बिट बॉडी सुरक्षित रहती है, बल्कि यह उस उपकरण को भी सुरक्षित रखती है जो इसे साफ करता है।
जब तेल, चिप्स, स्केल या अन्य मलबा शमन तेल, जल या नमक-स्नान प्रणाली में प्रवेश करते हैं, तो वे माध्यम की स्थिरता को कम कर सकते हैं। शमन तेल का रंग गहरा हो सकता है, उसकी गुणवत्ता खराब हो सकती है या नियंत्रित शीतलन के लिए आवश्यक गुण खो सकता है। ठोस कण परिसंचरण प्रणालियों को दूषित कर सकते हैं, नोजल को अवरुद्ध कर सकते हैं और प्रवाह में अनियमितता पैदा कर सकते हैं।
इसका मतलब यह है कि खराब तरीके से तैयार किया गया एक बैच बाद के बैचों को भी प्रभावित कर सकता है।
लागत केवल तरल पदार्थ बदलने या उपकरण के रखरखाव तक सीमित नहीं है। जब शीतलन की स्थितियाँ कम पूर्वानुमानित हो जाती हैं, तो निर्माता को गुणवत्ता नियंत्रण की व्यापक समस्या का सामना करना पड़ता है। एक ऐसी प्रक्रिया जिसे दोहराया जा सकना चाहिए, वह अलग-अलग पुर्जों में अलग-अलग परिणाम देने लगती है।
खनन ठेकेदारों के लिए यह महत्वपूर्ण है क्योंकि इससे काम में रुकावट आती है। थ्रेडेड बटन बिट का अचानक घिस जाना या टूट जाना ड्रिलिंग को बाधित कर सकता है, उपकरण बदलने की प्रक्रिया को जटिल बना सकता है और प्रति मीटर ड्रिलिंग की लागत बढ़ा सकता है।
विश्वसनीय विनिर्माण का निर्माण प्रक्रिया में प्रवेश करने से पहले ही भिन्नता के स्रोतों को हटाकर किया जाता है।
सफाई के चरण में सुरक्षा का विशेष महत्व है।
सफाई को गंभीरता से लेने का एक और कारण है: सुरक्षा।
तेल और वाष्पशील अवशेष उच्च तापमान वाले उपकरणों में धुआं उत्पन्न कर सकते हैं, आग लगा सकते हैं या खतरनाक स्थितियां पैदा कर सकते हैं। बंद हीटिंग वातावरण में, प्रदूषण से आग लगने का खतरा और भी बढ़ जाता है। धुएं से कार्यशाला की वायु गुणवत्ता भी प्रभावित हो सकती है और ऑपरेटरों के लिए अनावश्यक जोखिम पैदा हो सकता है।
इस प्रकार, सफाई का चरण एक ही समय में उत्पादन नियंत्रण और सुरक्षा नियंत्रण दोनों का मुद्दा बन जाता है।
एक अनुशासित प्रक्रिया में यह परिभाषित होना चाहिए कि क्या हटाया जाना चाहिए, पुर्जे का निरीक्षण कैसे किया जाता है, और भट्टी में प्रवेश करने से पहले स्वच्छ घटकों की सुरक्षा कैसे की जाती है। विवरण कारखाने, सामग्री और ताप-उपचार प्रणाली के अनुसार भिन्न हो सकते हैं, लेकिन सिद्धांत वही रहता है: किसी भी अज्ञात अवशेष को महत्वपूर्ण तापीय प्रक्रिया में प्रवेश न करने दें।
एक व्यावहारिक पूर्व-ऊष्मा उपचार जांच में क्या-क्या शामिल होना चाहिए
थ्रेडेड बटन बिट बॉडी को हीट ट्रीटमेंट के लिए भेजने से पहले, निर्माताओं के पास एक स्पष्ट निरीक्षण प्रक्रिया होनी चाहिए। इससे यह सुनिश्चित होना चाहिए कि पार्ट पर दिखाई देने वाला तेल, कटिंग फ्लूइड, चिप्स, ढीली परत, धूल और अन्य संदूषक मौजूद न हों।
इस प्रक्रिया में उन क्षेत्रों पर भी ध्यान देना चाहिए जिन्हें नजरअंदाज करना आसान है:
धागे की जड़ें और धागे की राहतें
फ्लशिंग छेद और खांचे
बटन-होल के किनारे और बॉडी ट्रांज़िशन
धंसे हुए सतहें जहाँ मशीनिंग द्रव जमा हो सकता है
वे हिस्से जो मशीनिंग और हीट ट्रीटमेंट के बीच इंतजार कर चुके हैं
एक साफ हिस्सा साफ ही रहना चाहिए। निरीक्षण के बाद गलत तरीके से संभालने से सारा काम जल्दी खराब हो सकता है। भंडारण क्षेत्र, स्थानांतरण रैक, दस्ताने और फिटिंग, ये सभी कारक प्रभावित करते हैं कि भट्टी का चक्र शुरू होने से पहले संदूषक वापस आते हैं या नहीं।
यही कारण है कि सबसे मजबूत निर्माता सफाई को एक अनौपचारिक निर्देश के बजाय एक दस्तावेजित प्रक्रिया चरण के रूप में मानते हैं।
भट्टी का दरवाजा बंद होने से पहले ही गुणवत्ता का निर्माण हो जाता है।
चट्टान भेदने वाले औजारों में, गुणवत्ता सुनिश्चित करने वाला कोई एक चरण नहीं होता। इस्पात का चयन, गढ़ाई, मशीनिंग, ताप उपचार, कार्बाइड बटन लगाना, धागे की सटीकता और अंतिम निरीक्षण, ये सभी प्रक्रियाएँ मिलकर काम करती हैं।
लेकिन ऊष्मा उपचार प्रक्रिया बेहद कठोर होती है। यह एक अच्छी तरह से निर्मित बिट बॉडी को एक टिकाऊ ड्रिलिंग उपकरण में बदल सकती है, या उत्पादन के शुरुआती चरणों में अपनाई गई हर खामी को उजागर कर सकती है।
बटन-बिट निर्माण में सतह की सफाई शायद सबसे अधिक दिखाई देने वाला हिस्सा न हो। ग्राहक शायद ही कभी इसके बारे में पहले पूछते हैं। फिर भी, यह उन बारीकियों में से एक है जो एक नियंत्रित प्रक्रिया को एक आशाजनक प्रक्रिया से अलग करती है।
साफ-सुथरा बिट बॉडी हीट-ट्रीटमेंट प्रक्रिया को अपना काम करने का उचित मौका देता है। इसका मतलब है अधिक एकसमान कठोरता, अधिक भरोसेमंद मजबूती, बेहतर थ्रेड टिकाऊपन और कठोर चट्टान में काम करते समय कम अप्रिय आश्चर्य।
थ्रेडेड बटन बिट्स खरीदने वाले किसी भी व्यक्ति के लिए सबक सरल है: आपूर्तिकर्ता से यह पूछें कि वह हीट ट्रीटमेंट से पहले की प्रक्रिया को कैसे नियंत्रित करता है, न कि केवल इसके बाद क्या होता है।



