हीट ट्रीटमेंट से यह क्यों तय होता है कि थ्रेडेड बटन बिट काम में टिक पाएगा या नहीं।
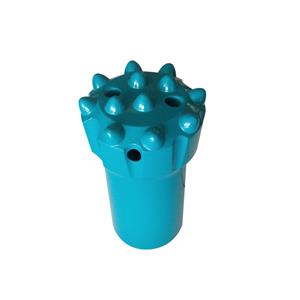
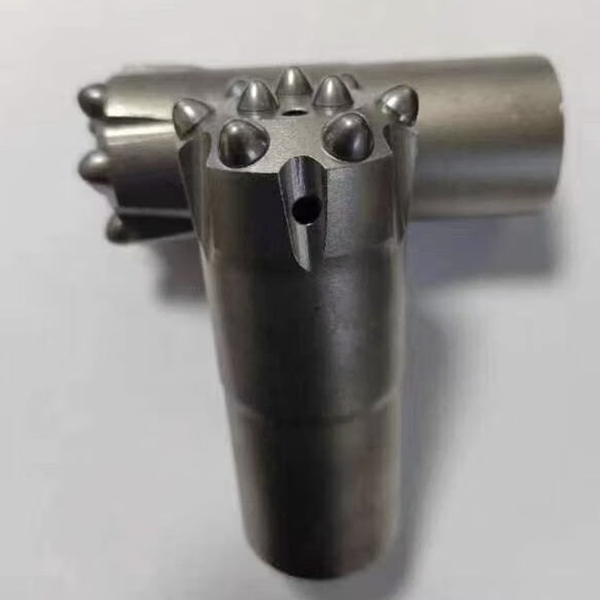
फैक्ट्री से निकलते समय एक थ्रेडेड बटन बिट देखने में एकदम सही लग सकता है। थ्रेड्स साफ होते हैं। कार्बाइड बटन मजबूती से लगे होते हैं। बॉडी की सतह चिकनी होती है।
फिर यह भूमिगत हो जाता है।
कुछ घंटों की कड़ी ड्रिलिंग के बाद, कहानी बिल्कुल अलग हो सकती है। एक बिट अपनी गेज को बरकरार रखता है, बटनों को सुरक्षित रखता है, और अगले चरण के लिए तैयार हो जाता है। वहीं दूसरी ओर, किसी के भी अनुमान से बहुत पहले ही, बिट में धागे की खराबी, बॉडी में दरारें, असामान्य घिसाव या ढीले इंसर्ट जैसी समस्याएं आ जाती हैं।
यह अंतर हमेशा बाहर से दिखाई नहीं देता। अक्सर, यह हीट ट्रीटमेंट पर निर्भर करता है।
थ्रेडेड बटन बिट के लिए, हीट ट्रीटमेंट केवल अंतिम दिखावटी प्रक्रिया नहीं है। यह वह प्रक्रिया है जो निर्धारित करती है कि स्टील बॉडी में उच्च-प्रभाव वाले रॉक ड्रिलिंग के लिए मजबूती, कठोरता, घिसाव प्रतिरोध और थकान प्रतिरोध का सही संतुलन है या नहीं।
अगर यह संतुलन बिगड़ जाए तो एक बेहतरीन डिजाइन भी फील्ड में विफल हो सकता है।
एक बटन के आकार का शरीर लगातार तनाव में रहता है
चट्टान में छेद करना एक कठिन काम है। रॉक ड्रिल की हर चोट से शैंक एडाप्टर, ड्रिल रॉड, थ्रेड्स और बिट बॉडी में तनाव की लहर दौड़ती है। साथ ही, बिट घूमती है, कार्बाइड इंसर्ट चट्टान को कुचलते और काटते हैं, और फ्लशिंग घर्षण कणों को सतह और खांचों से बाहर निकाल देती है।
थ्रेडेड बटन बिट बॉडी को इन सभी चीजों का सामना करना पड़ता है।
थ्रेड्स, फ्लशिंग होल्स और बटन सीट्स के आसपास घिसाव को रोकने के लिए इसमें पर्याप्त कठोरता होनी चाहिए। साथ ही, झटके लगने पर टूटने से बचने के लिए इसमें पर्याप्त मजबूती भी होनी चाहिए। अगर यह बहुत नरम है, तो बिट जल्दी घिस जाता है। अगर यह बहुत कठोर है, तो ड्रिलिंग की कठिन परिस्थितियों में इसका बाहरी हिस्सा टूटने के लिए असुरक्षित हो सकता है।
इसीलिए ऊष्मा उपचार को एक सामान्य विधि के बजाय एक नियंत्रित विनिर्माण प्रक्रिया के रूप में प्रबंधित किया जाना चाहिए।
स्टील की रासायनिक संरचना मायने रखती है। बिट का आकार और प्रभावी अनुप्रस्थ काट भी महत्वपूर्ण हैं। भट्टी का वातावरण, तापन दर, सोकिंग समय, शमन विधि और टेम्परिंग चक्र भी मायने रखते हैं। यदि आप अन्य कारकों को समझे बिना इनमें से किसी एक कारक को भी बदल देते हैं, तो अंतिम गुण डिजाइन की आवश्यकताओं से भिन्न हो सकते हैं।
भट्टी से नहीं, इस्पात से शुरुआत करें।
ऊष्मा उपचार की प्रक्रिया किसी वस्तु को भट्टी में डालने से बहुत पहले ही शुरू हो जाती है।
थ्रेडेड बटन बिट्स के लिए आमतौर पर इस्तेमाल होने वाले मिश्रधातु विकल्पों में 45CrNiMoV या 42CrMo जैसे ग्रेड शामिल हो सकते हैं, जो डिज़ाइन और निर्माता की प्रक्रिया पर निर्भर करता है। इन सामग्रियों का चयन इसलिए किया जाता है क्योंकि नियंत्रित उपचार के बाद इनमें मजबूती और कठोरता का उपयोगी संयोजन विकसित हो सकता है।
लेकिन केवल सामग्री प्रमाण पत्र ही अच्छे बिट बॉडी की गारंटी नहीं देता।
फोर्जिंग के बाद, नॉर्मलाइज़िंग या एनीलिंग जैसे प्री-ट्रीटमेंट आंतरिक तनाव को कम करने, दाने की संरचना को परिष्कृत करने और मशीनिंग और अंतिम सख्त करने के लिए अधिक एकसमान प्रारंभिक स्थिति प्रदान करने में सहायक होते हैं। इस चरण को छोड़ देना या इसे अनियमित रूप से करना प्रक्रिया में आगे चलकर समस्याएँ उत्पन्न कर सकता है।
सतह की तैयारी भी महत्वपूर्ण है। तेल, स्केल और संदूषण ताप को प्रभावित कर सकते हैं और सतह के विकार्बनीकरण में योगदान कर सकते हैं। यह इसलिए महत्वपूर्ण है क्योंकि सतह ही वह जगह है जहाँ धागे का घिसाव, बॉडी का घर्षण और थकान से होने वाली क्षति अक्सर शुरू होती है।
एक असमान सतह परत वाला बिट बॉडी पहली नज़र में तो स्वीकार्य लग सकता है, लेकिन उपयोग के दौरान अप्रत्याशित रूप से व्यवहार कर सकता है।
ताप नियंत्रण मजबूती की रक्षा करता है
ऊष्मा उपचार में की जाने वाली सबसे आम गलतियों में से एक है तापमान को ही एकमात्र महत्वपूर्ण संख्या मान लेना।
यह नहीं है।
लक्षित तापन तापमान विशिष्ट इस्पात श्रेणी और अपेक्षित अंतिम गुणों के अनुरूप होना चाहिए। उद्योग संदर्भों में कुछ मिश्रधातु-इस्पात बिट निकायों के लिए शमन सीमा लगभग 850-920°C बताई गई है, लेकिन सही तापमान सार्वभौमिक नहीं है। यह सामग्री, आयामों और वांछित परिणाम के लिए अनुमोदित प्रक्रिया विनिर्देश से ही निर्धारित किया जाना चाहिए।
अत्यधिक गर्म होना विशेष रूप से हानिकारक होता है। इससे दानेदारपन बढ़ सकता है, जिससे मजबूती कम हो जाती है और झटके लगने पर टूटने का खतरा बढ़ जाता है। उपचार के बाद ड्रिल बिट का बाहरी भाग पर्याप्त रूप से कठोर हो सकता है, लेकिन फिर भी कठिन ड्रिलिंग परिस्थितियों के लिए आवश्यक झटके सहने की क्षमता उसमें नहीं रह सकती है।
तापन की दर भी मायने रखती है। थ्रेडेड बटन बिट स्टील का एक साधारण, एकसमान ब्लॉक नहीं होता। इसमें फ्लशिंग पैसेज, बटन होल, थ्रेड एरिया और सेक्शन की मोटाई में बदलाव होते हैं। तीव्र या असमान तापन से शमन शुरू होने से पहले ही थर्मल स्ट्रेस उत्पन्न हो सकता है।
जटिल ज्यामितियों के लिए, चरणबद्ध तापन और पूर्व-तापन सतह और कोर के बीच तापमान अंतर को कम कर सकता है। इससे अगले चरण के दौरान विकृति या दरार पड़ने की संभावना कम हो जाती है।
लक्ष्य केवल शरीर को जल्दी गर्म करना नहीं है, बल्कि उसे समान रूप से गर्म करना है।
शमन के दौरान ही जोखिम बढ़ता है।
शमन प्रक्रिया से घिसाव प्रतिरोध के लिए आवश्यक कठोर संरचना का निर्माण होता है, लेकिन यहीं पर ऊष्मीय तनाव खतरनाक हो जाता है।
शीतलन माध्यम का चुनाव शीतलन गति और विकृति के जोखिम दोनों को प्रभावित करता है। पानी और खारा पानी तेजी से ठंडा करते हैं, लेकिन इनकी तीव्र शीतलन से दरार या विरूपण की संभावना बढ़ जाती है। तेल आमतौर पर कम कठोर होता है और कई थ्रेडेड बटन-बिट अनुप्रयोगों के लिए अधिक नियंत्रित शीतलन प्रदान कर सकता है।
शमन के लिए कोई सर्वमान्य "सर्वोत्तम" माध्यम नहीं है। यह निर्णय इस्पात की कठोरता, बिट के आकार, ज्यामिति और अंतिम प्रदर्शन लक्ष्य पर निर्भर करता है।
महत्वपूर्ण बात निरंतर नियंत्रण है।
शमन माध्यम के लिए स्थिर तापमान और परिसंचरण आवश्यक है। बिट बॉडी को सही अभिविन्यास में माध्यम में प्रवेश करना चाहिए। असमान शीतलन से एक क्षेत्र कठोर, दूसरा नरम और तीसरा अत्यधिक अवशिष्ट तनावग्रस्त हो सकता है। क्षेत्र में उपयोग के दौरान, ये कमजोर बिंदु धागे के मूल, फ्लशिंग फीचर्स या बॉडी प्रोफाइल में बदलाव के आसपास स्पष्ट रूप से दिखाई देते हैं।
इसीलिए हीट-ट्रीटमेंट लाइन को शमन को एक दोहराने योग्य प्रक्रिया के रूप में मानना चाहिए, न कि केवल डुबोकर ठंडा करने की प्रक्रिया के रूप में।
टेम्परिंग से बिट बॉडी को उसका कार्यशील संतुलन मिलता है।
हाल ही में ठंडा किया गया स्टील कठोर हो सकता है, लेकिन केवल कठोरता ही लक्ष्य नहीं है। बिना टेम्पर किया हुआ या खराब तरीके से टेम्पर किया हुआ स्टील अत्यधिक तनाव को सहन कर सकता है और इतना भंगुर हो सकता है कि उस पर्कसिव ड्रिलिंग करना संभव न हो।
टेम्परिंग से अवशिष्ट तनाव कम होता है और कठोरता और मजबूती को उपयोगी सीमा में समायोजित किया जा सकता है।
समय का विशेष महत्व है। शमन के बाद तापन में देरी करने से दरार पड़ने का खतरा बढ़ सकता है। तापमान और धारण अवधि का चुनाव भी विशिष्ट स्टील और वांछित गुणों के अनुसार किया जाना चाहिए। उदाहरण के लिए, कुछ उच्च कठोरता वाले ड्रिल-बिट अनुप्रयोगों में तापन तापमान 550°C से अधिक होता है, और अंतिम कठोरता अक्सर HRC 44-48 जैसी नियंत्रित सीमा के भीतर लक्षित होती है। ये आंकड़े प्रक्रिया संदर्भ हैं, निर्माता के प्रमाणित ताप-उपचार विनिर्देश का विकल्प नहीं हैं।
असली सवाल हमेशा एक ही होता है: क्या बिट का मुख्य भाग बार-बार लगने वाले झटकों को सहन कर सकता है, बिना उस घिसाव प्रतिरोध को खोए जो उसके धागों और बटन की सुरक्षा करता है?
एक अच्छे टेम्परिंग चक्र का उद्देश्य यही संतुलन हासिल करना होता है।
थ्रेड्स और फ्लशिंग होल से संबंधित विवरणों को नजरअंदाज नहीं किया जा सकता है।
हर विफलता की शुरुआत बिट के मुख से ही नहीं होती।
तेज आंतरिक बदलाव, खुरदरे थ्रेड-रिलीफ क्षेत्र, खरोंचें और फ्लशिंग ग्रूव्स के आसपास खराब फिनिशिंग तनाव को केंद्रित कर सकती हैं। क्वेंचिंग और बार-बार प्रभाव पड़ने पर, ये क्षेत्र दरारों के बनने के संभावित शुरुआती बिंदु बन जाते हैं।
अच्छे डिज़ाइन और फिनिशिंग में जहां तक संभव हो, नुकीले कोनों के बजाय चिकनी त्रिज्याओं का उपयोग किया जाता है। थ्रेड के महत्वपूर्ण हिस्से साफ और क्षति रहित होने चाहिए। फ्लशिंग होल और ग्रूव पर विशेष ध्यान देने की आवश्यकता है क्योंकि इनमें घर्षण के कारण टूट-फूट और सेक्शन की मोटाई में बदलाव दोनों होते हैं।
सर्वोत्तम ऊष्मा उपचार प्रक्रिया भी पुर्जे के डिजाइन या मशीनिंग में परिहार्य तनाव कारकों की पूरी तरह से भरपाई नहीं कर सकती है।
गुणवत्ता नियंत्रण प्रक्रिया को प्रमाणित करता है
थ्रेडेड बटन बिट का मूल्यांकन केवल उसकी दिखावट के आधार पर नहीं किया जाना चाहिए।
शरीर के विभिन्न स्थानों पर कठोरता परीक्षण करने से पूरे शरीर में एकरूपता सुनिश्चित करने में मदद मिलती है। धागे की जड़ और शरीर की सतह के आसपास किए गए परीक्षणों से पता चलता है कि उपचार उन क्षेत्रों तक पहुंचा है या नहीं जो सबसे अधिक महत्वपूर्ण हैं। धातु विज्ञान निरीक्षण एक अतिरिक्त नियंत्रण प्रदान करता है, जिससे अत्यधिक गर्मी, कार्बन उत्सर्जन या अनुपयुक्त सूक्ष्म संरचना जैसी समस्याओं की जांच की जा सकती है।
ड्रिलिंग ठेकेदारों के लिए, यही कारण है कि आपूर्तिकर्ता का गुणवत्ता नियंत्रण महत्वपूर्ण है। कम कीमत वाला लेकिन अनियमित ताप उपचार वाला बिट अंततः समय से पहले बदलने, कम प्रवेश दर, थ्रेड की खराबी और अप्रत्याशित रुकावट के कारण अधिक महंगा पड़ सकता है।
बिट बॉडी वह आधार है जो कार्बाइड, थ्रेड्स और फ्लशिंग डिज़ाइन को एक साथ जोड़े रखती है। जब हीट ट्रीटमेंट को नियंत्रित किया जाता है, तो पूरे टूल के अपने काम को बेहतर ढंग से करने की संभावना बढ़ जाती है: यह सही सलामत रहता है, गेज पर बना रहता है और ड्रिलिंग ऊर्जा को चट्टान के माध्यम से कुशलतापूर्वक संचारित करता है।