
विश्वसनीय चट्टान ड्रिलिंग के लिए हाइड्रोलिक ड्रिल रॉड का निर्माण कैसे किया जाता है
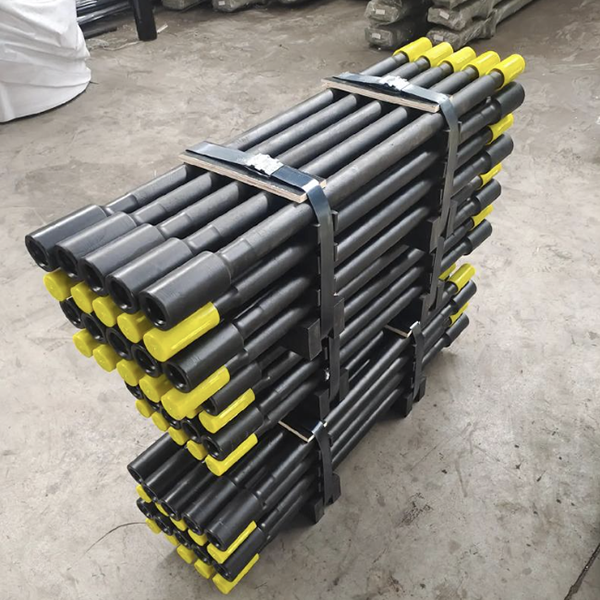
हाइड्रोलिक ड्रिल रॉड देखने में एक साधारण स्टील ट्यूब जैसी लग सकती है, लेकिन यह चट्टान ड्रिलिंग प्रणाली का एक अत्यंत जटिल और इंजीनियरिंग से युक्त हिस्सा है। इसे शक्तिशाली प्रभाव ऊर्जा, घूर्णन, फ्लशिंग मीडिया और फीड बल को ड्रिल स्ट्रिंग के माध्यम से संचारित करना होता है, साथ ही सीधापन बनाए रखना और थकान का प्रतिरोध करना होता है।
खनन, उत्खनन, सुरंग निर्माण और अवसंरचना निर्माण में ड्रिलिंग के दौरान, ड्रिल रॉड चट्टान ड्रिल को बिट से जोड़ती है। यदि रॉड मुड़ जाती है, अत्यधिक घिस जाती है, धागे में खराबी आ जाती है या भार पड़ने पर टूट जाती है, तो ड्रिलिंग तुरंत रुक जाती है। इसके परिणामस्वरूप उत्पादन समय की हानि, औजारों की क्षति, मरम्मत कार्य और अनुपयोगी छेद जैसी समस्याएं हो सकती हैं।
इसीलिए उच्च गुणवत्ता वाली हाइड्रोलिक ड्रिल रॉड का उत्पादन निरीक्षण, मशीनिंग, ताप उपचार, सीधा करने और जंग से बचाव की नियंत्रित प्रक्रियाओं के माध्यम से किया जाता है। प्रत्येक चरण रॉड के अंतिम कार्य प्रदर्शन में योगदान देता है।
हॉलो ड्रिल स्टील से शुरुआत करते हुए
निर्माण प्रक्रिया खोखले ड्रिल स्टील से शुरू होती है। ठोस स्टील बार के विपरीत, खोखले स्टील में एक आंतरिक फ्लशिंग छेद होता है जो हवा या पानी को ड्रिल स्ट्रिंग के माध्यम से प्रवाहित होने और छेद के तल से कतरनों को हटाने की अनुमति देता है।
उत्पादन शुरू होने से पहले, प्रत्येक स्टील ट्यूब का निरीक्षण किया जाना चाहिए। सीधापन विशेष रूप से महत्वपूर्ण है। यदि आने वाली सामग्री में अत्यधिक घुमाव है, तो अतिरिक्त मशीनिंग और हीट ट्रीटमेंट से पहले इसे ठीक किया जाना चाहिए। एक सीधी, एकसमान ट्यूब से शुरुआत करने से अंतिम रनआउट को कम करने में मदद मिलती है और ड्रिलिंग के दौरान छेद की सटीकता बेहतर होती है।
इस कार्य के लिए आमतौर पर हाइड्रोलिक पॉइंट-स्ट्रेटनिंग उपकरण का उपयोग किया जाता है। समायोज्य सपोर्ट रॉड को सही स्थिति में रखते हैं, और झुकाव को ठीक करने के लिए चयनित बिंदुओं पर नियंत्रित दबाव लगाया जाता है। इस प्रक्रिया में सावधानी बरतनी आवश्यक है क्योंकि अत्यधिक बल लगाने से स्थानीय क्षति या अवशिष्ट तनाव उत्पन्न हो सकता है।
लक्ष्य केवल छड़ को सीधा दिखाना नहीं है। लक्ष्य यह सुनिश्चित करना है कि छड़ सुचारू रूप से घूमे, ऊर्जा का कुशल स्थानांतरण करे और ड्रिल बिट को इच्छित छेद पथ पर बनाए रखने में मदद करे।
ड्रिल रॉड बॉडी और थ्रेड सेक्शन की मशीनिंग
प्रारंभिक निरीक्षण और सीधा करने के बाद, ड्रिल रॉड मशीनिंग के लिए आगे बढ़ती है। इसका सटीक मार्ग रॉड के डिज़ाइन, थ्रेड सिस्टम, कपलिंग स्टाइल और निर्माता की प्रक्रिया क्षमता पर निर्भर करता है।
थ्रेडेड भाग महत्वपूर्ण होते हैं क्योंकि ये ड्रिल रॉड को शैंक एडाप्टर, कपलिंग स्लीव और ड्रिल बिट से जोड़ते हैं। इन जोड़ों को बार-बार लगने वाले झटके और घुमाव को बिना ढीले हुए, घिसे-पिटे या आयामी सटीकता खोए सहन करना चाहिए।
मशीनिंग से पहले थ्रेड क्षेत्र को अपसेट फोर्ज किया जा सकता है। अपसेट करने से कनेक्शन ज़ोन में सामग्री का क्रॉस-सेक्शन बढ़ जाता है, जिससे थ्रेड के लिए अधिक सामग्री उपलब्ध होती है और जोड़ क्षेत्र की मजबूती में सुधार होता है। डिज़ाइन के आधार पर, निर्माता थ्रेडेड एडेप्टर या एंड सेक्शन को रॉड बॉडी से जोड़ने के लिए फ्रिक्शन वेल्डिंग का भी उपयोग कर सकते हैं।
घर्षण वेल्डिंग का उपयोग दो सामान्य तरीकों से किया जा सकता है। एक तरीका यह है कि पहले अंतिम घटक को जोड़ा जाता है और फिर उस पर अंतिम थ्रेड बनाया जाता है। दूसरा तरीका यह है कि घर्षण वेल्डिंग द्वारा तैयार किए गए घटक को रॉड बॉडी से जोड़ने से पहले ही थ्रेड सेक्शन पर मशीनिंग की जाती है। सर्वोत्तम विधि उत्पाद डिजाइन, वेल्ड की योग्यता, मशीनिंग क्रम और गुणवत्ता नियंत्रण आवश्यकताओं पर निर्भर करती है।
फोर्जिंग या वेल्डिंग के बाद, हाइड्रोलिक कॉपी लेथ या सीएनसी लेथ बाहरी प्रोफाइल और थ्रेड ज्यामिति को मशीनिंग द्वारा आकार देते हैं। सटीक थ्रेड आयाम अत्यंत आवश्यक हैं। थ्रेड की खराब फिटिंग से ऊर्जा स्थानांतरण में कमी, तेजी से घिसाव, मुश्किल अनकपलिंग या समय से पहले कनेक्शन फेलियर हो सकता है।
अतिरिक्त मशीनिंग में हैंडल स्लॉट, रिंच फ्लैट या ड्राइव से संबंधित विशेषताएं शामिल हो सकती हैं। क्षैतिज मिलिंग प्रक्रिया द्वारा इन विवरणों को एकसमान स्थान और आकार में बनाया जा सकता है।
ऊष्मा उपचार से पहले सतह की तैयारी
ऊष्मा उपचार से पहले, छड़ की सतह साफ होनी चाहिए। छड़ के शरीर से तेल, परत और ऑक्सीकरण उत्पादों को हटाने के लिए आमतौर पर सैंडब्लास्टिंग या शॉटब्लास्टिंग का उपयोग किया जाता है।
यह चरण महत्वपूर्ण है क्योंकि सतह पर संदूषण से ऊष्मा उपचार की एकरूपता प्रभावित हो सकती है और बाद में निरीक्षण करना अधिक कठिन हो सकता है। एक साफ सतह निर्माता को भट्टी में छड़ के प्रवेश से पहले स्पष्ट मशीनिंग दोषों, वेल्ड अनियमितताओं या सतह की क्षति की पहचान करने में भी मदद करती है।
सतह की तैयारी केवल दिखावटी नहीं होती। यह बार-बार की जा सकने वाली ताप उपचार प्रक्रिया, बेहतर शॉट-पीनिंग परिणाम और उत्पादन के बाद अधिक प्रभावी संक्षारण संरक्षण में सहायक होती है।
घिसाव प्रतिरोध और थकान शक्ति के लिए ऊष्मा उपचार
ड्रिल रॉड निर्माण में ऊष्मा उपचार सबसे महत्वपूर्ण चरणों में से एक है। हाइड्रोलिक ड्रिल रॉड अक्सर कम कार्बन, उच्च मिश्र धातु वाले वायु-कठोर इस्पात या संबंधित मिश्र धातु इस्पात ग्रेड से बनाए जाते हैं, जिन्हें कठोर बाहरी परत विकसित करने और साथ ही मजबूत आंतरिक भाग को बनाए रखने की क्षमता के लिए चुना जाता है।
दो सामान्य उपचार विधियाँ हैं कार्बराइजिंग और इंडक्शन सरफेस हार्डनिंग।
कार्बनयुक्त भट्टी के वातावरण में कार्बराइजिंग प्रक्रिया द्वारा छड़ की सतह को कार्बन से समृद्ध किया जाता है। यह प्रक्रिया छड़ की बाहरी सतह पर और प्रक्रिया के अनुसार, फ्लशिंग-होल की दीवार के भीतर भी घिसाव-रोधी परत बना सकती है। कार्बराइजिंग के बाद, छड़ को ठंडा किया जाता है और सतह की कठोरता और आंतरिक मजबूती के बीच वांछित संतुलन प्राप्त करने के लिए उसे टेम्पर किया जाता है।
मूल लेख में लगभग 925°C के कार्बराइजिंग तापमान का वर्णन किया गया है और सतह की कठोरता का संदर्भ HRC 58-60 दिया गया है, जबकि कोर की कठोरता लगभग HRC 43 है। इन आंकड़ों को सार्वभौमिक विनिर्देशों के बजाय प्रक्रिया के उदाहरण के रूप में माना जाना चाहिए। वास्तविक सेटिंग्स की पुष्टि योग्य हीट-ट्रीटमेंट इंजीनियरों द्वारा स्टील ग्रेड, रॉड के आयाम, केस-डेप्थ आवश्यकताओं और स्थानीय उत्पादन मानकों के आधार पर की जानी चाहिए।
इंडक्शन सरफेस हार्डनिंग में उच्च आवृत्ति तापन, उसके बाद शमन और टेम्परिंग का उपयोग करके चयनित क्षेत्रों को कठोर बनाया जाता है। रॉड बॉडी को पहले उपचारित किया जा सकता है, उसके बाद थ्रेड सेक्शन में अतिरिक्त उपचार किया जा सकता है। यह विधि निर्माताओं को उन क्षेत्रों में कठोरता पर ध्यान केंद्रित करने की अनुमति देती है जहां घिसाव सबसे अधिक होता है, जबकि अन्य क्षेत्रों में मजबूती बनी रहती है।
उचित नियंत्रण होने पर दोनों विधियों से विश्वसनीय ड्रिल रॉड प्राप्त की जा सकती हैं। चुनाव आवश्यक सहनशीलता, चट्टान की स्थिति, ड्रिलिंग की गहराई, रॉड के डिजाइन, उपलब्ध उपकरणों और आर्थिक लक्ष्यों पर निर्भर करता है।
शॉट पीनिंग और आंतरिक छेद उपचार
ऊष्मा उपचार के बाद, छड़ पर शॉट पीनिंग की जा सकती है। इस प्रक्रिया में सतह पर छोटे स्टील के शॉट या अन्य माध्यमों से प्रहार किया जाता है ताकि बाहरी परत में लाभकारी संपीडन तनाव उत्पन्न हो सके।
ड्रिल रॉड के लिए, शॉट पीनिंग सतह पर मौजूद छोटी-मोटी खामियों के प्रभाव को कम करके थकान प्रतिरोध को बेहतर बनाने में मदद कर सकती है। चूंकि रॉड पर बार-बार प्रभाव और घुमाव पड़ता है, इसलिए थकान प्रतिरोध एक महत्वपूर्ण चिंता का विषय है।
फ्लशिंग होल में आंतरिक शॉट ट्रीटमेंट भी किया जा सकता है। इसकी भीतरी सतह तेज गति वाली हवा, पानी और घर्षणकारी ड्रिल कतरनों के संपर्क में आती है। इसकी सतह की स्थिति में सुधार से इसकी सेवा अवधि बढ़ सकती है और आंतरिक घिसाव संबंधी समस्याओं की संभावना कम हो सकती है।
इस प्रक्रिया को सावधानीपूर्वक नियंत्रित किया जाना चाहिए। अनुचित शॉट आकार, तीव्रता, कवरेज या सतह की तैयारी से लाभ कम हो सकता है या सतह को अवांछित क्षति हो सकती है।
अंतिम सीधा करना और निरीक्षण
ऊष्मा उपचार से आकार में छोटे-मोटे बदलाव या विकृति आ सकती है। इसी कारणवश, ऊष्मा उपचार और शॉट पीनिंग के बाद तैयार छड़ों को अक्सर सटीक रूप से सीधा किया जाता है।
डायल इंडिकेटर कंट्रोल वाली हाइड्रोलिक स्ट्रेटनिंग मशीन यह सुनिश्चित करने में मदद कर सकती है कि रॉड आवश्यक स्ट्रेटनेस टॉलरेंस को पूरा करती है। स्ट्रेटनेस स्थिर रोटेशन और होल की गुणवत्ता के लिए आवश्यक है। अत्यधिक रनआउट वाली रॉड कंपन बढ़ा सकती है, थ्रेड के घिसाव को तेज कर सकती है और ड्रिल-होल विचलन में योगदान कर सकती है।
अंतिम निरीक्षण में निम्नलिखित बातों की जाँच शामिल होनी चाहिए:
कुल लंबाई और बाहरी व्यास
थ्रेड प्रोफ़ाइल और थ्रेड फिट
रॉड की सीधीपन और रनआउट
सतही स्थिति
ऊष्मा उपचार कठोरता
फ्लशिंग-होल की स्थिति
घर्षण वेल्डिंग का उपयोग करने पर वेल्ड की अखंडता
जंग से सुरक्षा कवरेज
कठिन अनुप्रयोगों के लिए, निर्माता वेल्ड की गुणवत्ता, केस डेप्थ और आंतरिक सामग्री की स्थिति को सत्यापित करने के लिए अतिरिक्त गैर-विनाशकारी परीक्षण या धातुकर्म संबंधी जांच का भी उपयोग कर सकते हैं।
संक्षारण से सुरक्षा और भंडारण
अंतिम चरण जंग से सुरक्षा है। रॉड की बाहरी सतह और आंतरिक फ्लशिंग होल पर विशेष जंगरोधी कोटिंग या तेल लगाया जा सकता है। यह उपकरण को परिवहन, भंडारण और अनुपयोग की अवधि के दौरान सुरक्षित रखता है।
जंग लगने से थ्रेड्स को नुकसान हो सकता है, कनेक्शन की गुणवत्ता कम हो सकती है और गड्ढे बन सकते हैं जो थकान का कारण बन सकते हैं। इसलिए, उचित पैकेजिंग, शुष्क भंडारण और थ्रेड सुरक्षा निर्माण के बाद ड्रिल रॉड की गुणवत्ता बनाए रखने का एक महत्वपूर्ण हिस्सा हैं।
निष्कर्ष
हाइड्रोलिक ड्रिल रॉड का निर्माण केवल साधारण कटिंग और थ्रेडिंग से कहीं अधिक प्रक्रियाओं से होता है। इनका अंतिम प्रदर्शन सामग्री निरीक्षण, सीधा करने, सटीक मशीनिंग, नियंत्रित ताप उपचार, सतह को मजबूत बनाने, अंतिम संरेखण और जंग से सुरक्षा पर निर्भर करता है।
ड्रिलिंग ठेकेदारों के लिए, ड्रिल रॉड का मूल्य विश्वसनीय ड्रिलिंग दूरी, स्थिर छेद की सीधी रेखा, कम डाउनटाइम और कम कुल ड्रिलिंग लागत से मापा जाना चाहिए। निर्माताओं के लिए, निरंतर प्रक्रिया नियंत्रण उन ड्रिल रॉड को वितरित करने का आधार है जो चट्टान की ड्रिलिंग की कठिन परिस्थितियों का सामना कर सकें।



