
चट्टानों की ड्रिलिंग में हॉट-बटन बिट्स के लिए स्टील का उपयोग
थ्रेडेड बटन बिट्स हाइड्रोलिक ड्रिलिंग रिग्स, खनन कार्यों, सुरंग निर्माण परियोजनाओं और पत्थर की खदानों में उपयोग के लिए महत्वपूर्ण उपकरण हैं। इन्हें घर्षण, कंपन, जंग और बार-बार लगने वाले भार का प्रतिरोध करते हुए कठोर चट्टान में उच्च आवृत्ति वाली प्रभाव ऊर्जा को स्थानांतरित करना होता है।
बटन बिट केवल कार्बाइड बटन लगे स्टील का ढांचा मात्र नहीं है। इसका प्रदर्शन बिट की ज्यामिति, कार्बाइड की गुणवत्ता, बटन को टिकाए रखने की विधि, ढांचे के स्टील, ताप उपचार, मशीनिंग की सटीकता, फ्लशिंग डिज़ाइन और परिचालन स्थितियों के परस्पर प्रभाव पर निर्भर करता है।
मध्यम और गहरे छेद की ड्रिलिंग के लिए, कार्बाइड बटन को सुरक्षित रूप से लगाने के लिए हॉट इंसर्शन को एक प्रभावी विधि माना जाता है। हालांकि, हॉट इंसर्शन में बिट बॉडी के लिए उपयोग किए जाने वाले स्टील पर विशेष आवश्यकताएं होती हैं। सामग्री को गर्म करने के दौरान पर्याप्त विस्तार प्रदान करना चाहिए, ठंडा होने के बाद मजबूती बनाए रखनी चाहिए, कार्बाइड बटन को सुरक्षित रूप से सहारा देना चाहिए और प्रभाव के तहत कठोरता बनाए रखनी चाहिए।
यह लेख बटन को सुरक्षित रखने की मुख्य विधियों, हॉट-इंसर्ट बटन बिट्स के लिए आवश्यक सामग्री और विश्वसनीयता बढ़ाने में सहायक विनिर्माण नियंत्रणों की व्याख्या करता है।
बटन बिट बॉडी क्यों मायने रखती हैं?
बटन बिट सीधे चट्टान के संपर्क में आता है और उसे तोड़ता है। यह बार-बार होने वाले झटकों, घर्षणकारी कतरनों, पानी या हवा के बहाव, ड्रिलिंग कंपन और संक्षारक खदान स्थितियों के संपर्क में आता है। उच्च शक्ति वाली ड्रिलिंग में, बिट बॉडी और कार्बाइड इंसर्ट प्रति मिनट हजारों झटकों का सामना करते हैं।
यदि बिट का ढांचा अपर्याप्त मजबूत है, तो बटन होल विकृत हो सकते हैं और उनकी पकड़ कमजोर हो सकती है। यदि ढांचा बहुत भंगुर है, तो बटन होल, फ्लशिंग होल या धागे के जोड़ के आसपास दरारें पड़ सकती हैं। यदि ऊष्मा उपचार एकसमान नहीं है, तो बिट में समय से पहले थकान के कारण खराबी, गेज की कम पकड़ या बटन का गिरना जैसी समस्या हो सकती है।
इसलिए एक उच्च गुणवत्ता वाले बटन बिट के लिए ऐसे स्टील की आवश्यकता होती है जो कठोरता, मजबूती, थकान प्रतिरोध, घिसाव प्रतिरोध, तापीय स्थिरता और मशीनेबिलिटी के बीच संतुलन बनाए रखे।
मुख्य कार्बाइड बटन प्रतिधारण विधियाँ
रॉक ड्रिल बिट बॉडी में कार्बाइड बटन लगाने के तीन सामान्य तरीके हैं: ब्रेज़िंग, कोल्ड प्रेसिंग और हॉट इंसर्शन।
टांकना
बटन को स्थिर रखने की सबसे शुरुआती विधियों में से एक ब्रेज़िंग थी। कार्बाइड बटन को एक तैयार छेद में रखा जाता है और तांबे या चांदी पर आधारित ब्रेज़िंग मिश्र धातु से जोड़ा जाता है।
इस विधि में बटन के छेद की सटीकता और बटन के आकार की आवश्यकता अपेक्षाकृत कम होती है। हालांकि, इस प्रक्रिया में ताप का सावधानीपूर्वक नियंत्रण, साफ जोड़ सतहें, उपयुक्त ब्रेज़ मिश्रधातु और जोड़ के बीच उचित दूरी आवश्यक होती है। खराब ब्रेज़िंग से रिक्त स्थान, अपर्याप्त जोड़ मजबूती, दिखावटी दोष और बटन का जल्दी गिर जाना जैसी समस्याएं हो सकती हैं।
कुछ छोटे व्यास या कम मांग वाले अनुप्रयोगों के लिए ब्रेज़्ड बटन बिट्स अभी भी उपयुक्त हो सकते हैं, लेकिन वे आम तौर पर आधुनिक हाइड्रोलिक रिग्स पर उपयोग किए जाने वाले उच्च-प्रभाव वाले थ्रेडेड बटन बिट्स के लिए कम उपयुक्त होते हैं।
कोल्ड प्रेसिंग
कोल्ड प्रेसिंग में इंटरफेरेंस फिट का उपयोग होता है। कार्बाइड बटन को बाहरी बल का उपयोग करके एक छोटे छेद में दबाया जाता है। बटन के व्यास और छेद के व्यास के बीच का अंतर ही धारण बल उत्पन्न करता है।
कोल्ड प्रेसिंग को समझना अपेक्षाकृत आसान है और यह कुशल उत्पादन में सहायक हो सकती है। हालांकि, इससे कार्बाइड और बिट बॉडी दोनों में उच्च स्थानीय तनाव उत्पन्न हो सकता है। यदि इंटरफेरेंस सही नहीं है, तो इंस्टॉलेशन के दौरान कार्बाइड में दरार आ सकती है, या बटन होल के आसपास बॉडी में क्षति हो सकती है।
उपयुक्त अनुप्रयोगों में कोल्ड-प्रेस्ड बिट्स अच्छा प्रदर्शन कर सकते हैं, लेकिन दीर्घकालिक स्थिरता काफी हद तक मशीनिंग परिशुद्धता, सामग्री के गुणों, हस्तक्षेप नियंत्रण और ड्रिलिंग स्थितियों पर निर्भर करती है।
गर्म प्रवेश
गर्म करके बटन लगाने की प्रक्रिया में बिट बॉडी और कार्बाइड बटन के बीच तापीय विस्तार के अंतर का उपयोग किया जाता है। स्टील बॉडी को गर्म किया जाता है, जिससे बटन का छेद फैल जाता है। इसके बाद कार्बाइड बटन को कम यांत्रिक बल से लगाया जा सकता है। बॉडी के ठंडा होने पर छेद सिकुड़ जाता है और बटन के चारों ओर एक सुरक्षित फिट बन जाता है।
इस विधि से इंस्टॉलेशन के दौरान होने वाले नुकसान को कम किया जा सकता है क्योंकि कार्बाइड और स्टील बॉडी पर उतना अधिक दबाव नहीं पड़ता जितना कि कोल्ड इंसर्शन में पड़ता है। सही नियंत्रण के साथ, हॉट इंसर्शन उच्च-प्रदर्शन वाले थ्रेडेड बटन बिट्स के लिए स्थिर बटन रिटेंशन प्रदान कर सकता है।
इस प्रक्रिया को सावधानीपूर्वक तैयार किया जाना चाहिए। तापन तापमान, छेद का व्यास, बटन का व्यास, अवरोधन मान, बॉडी-स्टील की संरचना, शीतलन विधि और ताप-उपचार की स्थिति, ये सभी अंतिम परिणाम को प्रभावित करते हैं।
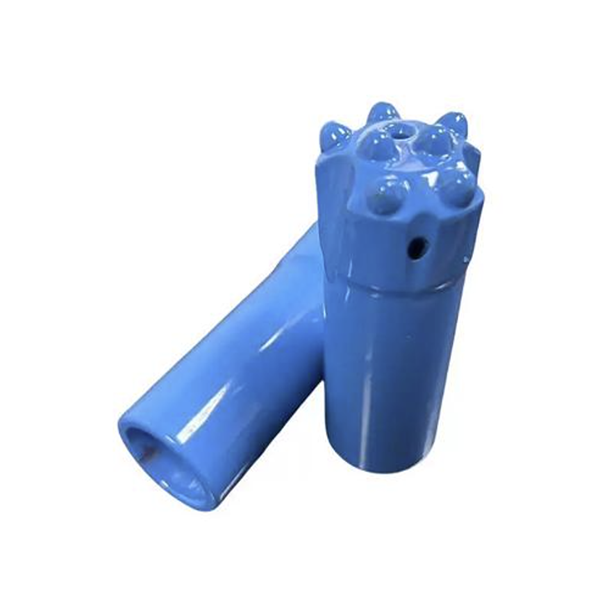
हॉट-इंसर्ट बटन बिट बॉडी के लिए आवश्यक सामग्री
हॉट-इंसर्ट बटन बिट्स के लिए चयनित स्टील को कई आवश्यकताओं को पूरा करना चाहिए।
सबसे पहले, ऊष्मा उपचार के बाद इसमें पर्याप्त कठोरता और मजबूती होनी चाहिए। मूल लेख में ऊष्मा उपचार की स्थिति में बिट बॉडी के लिए लगभग 40-50 एचआरसी की संदर्भ कठोरता सीमा बताई गई है। इसे सार्वभौमिक उत्पादन विनिर्देश के रूप में नहीं माना जाना चाहिए। सही लक्ष्य बिट के व्यास, कार्बाइड के आकार, चट्टान की स्थिति और निर्माता के इंजीनियरिंग मानक पर निर्भर करता है।
दूसरा, स्टील में अच्छी मजबूती होनी चाहिए। अत्यधिक कठोर स्टील बटन के छेदों या धागे के जड़ों के आसपास टूट सकता है। अत्यधिक नरम स्टील प्रभाव पड़ने पर विकृत हो सकता है और बटनों को ढीला कर सकता है।
तीसरा, इसमें अच्छी थकान प्रतिरोध क्षमता और घिसाव प्रतिरोध होना चाहिए। बिट बॉडी बार-बार होने वाले प्रभाव चक्रों और ड्रिलिंग के दौरान निकले अवशेषों तथा छेद की दीवार के साथ घर्षण संपर्क के अधीन काम करती है।
चौथा, स्टील में उपयोगी तापीय स्थिरता और उपयुक्त तापीय विस्तार गुणांक होना चाहिए। ये विशेषताएं गर्म अवस्था में बिट बॉडी को अनुमानित रूप से विस्तारित करने और ठंडा होने के बाद बटन को पकड़ने की शक्ति बनाए रखने में मदद करती हैं।
अंत में, सामग्री मशीनेबल होनी चाहिए। थ्रेडेड बटन बिट्स के लिए थ्रेड, बटन होल, फ्लशिंग होल, फेस प्रोफाइल और चिप-रिमूवल ग्रूव्स की सटीक मशीनिंग आवश्यक है। खराब सतह फिनिश या मशीनिंग के निशान तनाव संकेंद्रक बन सकते हैं और हीट ट्रीटमेंट के बाद थकान के कारण दरारें पैदा कर सकते हैं।
मिश्रधातु डिजाइन संबंधी विचार
उच्च प्रदर्शन वाले बटन-बिट स्टील आमतौर पर कार्बन, क्रोमियम, निकेल, मोलिब्डेनम, वैनेडियम, मैंगनीज और सिलिकॉन के संयोजन से बने मिश्र धातु प्रणालियों पर आधारित होते हैं। प्रत्येक तत्व अलग-अलग गुण प्रदान करता है।
कार्बन मजबूती और कठोरता को प्रभावित करता है, लेकिन अत्यधिक कार्बन मजबूती को कम कर सकता है और स्टील को संसाधित करना अधिक कठिन बना सकता है।
क्रोमियम कठोरता, घिसाव प्रतिरोध, टेम्परिंग स्थिरता और संक्षारण प्रतिरोध में सुधार कर सकता है।
निकेल का उपयोग अक्सर मजबूती, विशेष रूप से प्रभाव प्रतिरोध और कम तापमान पर प्रदर्शन को बेहतर बनाने के लिए किया जाता है।
मोलिब्डेनम तापमान प्रतिरोध को बेहतर बना सकता है और तापमान भंगुरता के प्रति संवेदनशीलता को कम कर सकता है।
उचित मात्रा में नियंत्रित किए जाने पर वैनेडियम अनाज के शोधन और मजबूती में योगदान कर सकता है।
मूल लेख में हॉट-इंसर्ट बटन-बिट बॉडी के लिए ऐतिहासिक रूप से अनुशंसित स्टील ग्रेड, Q45NiCr1Mo1VA पर चर्चा की गई है। इसे एक सार्वभौमिक अनुशंसा के बजाय एक तकनीकी संदर्भ के रूप में माना जाना चाहिए। स्टील का चयन धातुकर्म परीक्षण, प्रक्रिया परीक्षण और क्षेत्र प्रदर्शन डेटा के माध्यम से सत्यापित किया जाना चाहिए। निर्माताओं को यह सुनिश्चित करना चाहिए कि कोई भी सामग्री उनके वर्तमान ड्राइंग, गुणवत्ता प्रणाली, ग्राहक आवश्यकताओं और लागू मानकों के अनुरूप हो।
उत्पादन प्रक्रिया और गुणवत्ता नियंत्रण
नियंत्रित बटन-बिट निर्माण प्रक्रिया में निम्नलिखित शामिल हो सकते हैं:
बार स्टॉक या जाली स्टॉक से तैयार किया गया खाली भाग
बिट प्रोफाइल, फ्लशिंग ग्रूव, वॉटर होल और थ्रेड की मशीनिंग
बिट बॉडी का ताप उपचार
बटन होल की सटीक ड्रिलिंग या रीमिंग
छेद के आयामों का मापन और सत्यापन
कार्बाइड बटन की तैयारी
गर्म प्रवेश
सतह की सफाई
जंग से सुरक्षा
अंतिम निरीक्षण और पैकेजिंग
थ्रेड और बटन-होल की सतहों पर विशेष ध्यान देने की आवश्यकता है। औजारों के निशान, खरोंच, खुरदरापन और सतह की खामियां थकान उत्पन्न करने वाले कारक बन सकती हैं। लेख में इस बात पर जोर दिया गया है कि ताप उपचार के दौरान मशीनिंग की खामियां बढ़ सकती हैं, जिससे समय से पहले विफलता का खतरा पैदा हो सकता है।
बटन होल की सटीकता अत्यंत महत्वपूर्ण है क्योंकि गर्म बटन लगाने के लिए सटीक फिटिंग आवश्यक है। बटन लगाने से पहले होल के आयाम, गोलाई, सतह की स्थिति और स्थान की पुष्टि अवश्य कर लें।
ऊष्मा उपचार नियंत्रण
ऊष्मा उपचार से यह निर्धारित होता है कि चयनित इस्पात अपने इच्छित गुण प्रदान करता है या नहीं। इसका उद्देश्य केवल कठोरता प्राप्त करना नहीं है। इस प्रक्रिया से एक ऐसी सूक्ष्म संरचना का निर्माण होना चाहिए जो आवश्यक कठोरता स्तर पर मजबूती, सामर्थ्य, घिसाव प्रतिरोध और थकान प्रतिरोध प्रदान करे।
नियंत्रित प्रक्रिया में तनाव कम करने या स्थिरीकरण उपचार, पूर्व-तापन, ऑस्टेनाइज़िंग, शमन और टेम्परिंग शामिल हो सकते हैं। सुरक्षात्मक वातावरण या वैक्यूम प्रसंस्करण ऑक्सीकरण और कार्बन उत्सर्जन को कम करने में सहायक हो सकते हैं।
तीव्र या असमान ताप से ऊष्मीय तनाव उत्पन्न हो सकता है। गलत तरीके से ठंडा करने पर विकृति या दरारें पड़ सकती हैं। अनुचित तापन से अत्यधिक भंगुरता आ सकती है या बटन को मजबूती से पकड़ने की क्षमता कम हो सकती है।
इसीलिए, ऊष्मा उपचार मापदंडों को योग्य सामग्री इंजीनियरों द्वारा विकसित और अनुमोदित किया जाना चाहिए। तकनीकी लेखों से प्राप्त ऐतिहासिक मान और उपकरण उदाहरण उपयोगी संदर्भ हैं, लेकिन वे वर्तमान सत्यापन का स्थान नहीं ले सकते।
निष्कर्ष
चट्टान ड्रिलिंग के कठिन अनुप्रयोगों में उपयोग होने वाले थ्रेडेड बटन बिट्स के लिए हॉट इंसर्शन एक मूल्यवान बटन-रिटेंशन विधि है। इसकी सफलता केवल बिट बॉडी को गर्म करने और कार्बाइड बटन लगाने पर ही निर्भर नहीं करती। विश्वसनीय प्रदर्शन के लिए सही स्टील, नियंत्रित इंटरफेरेंस, सटीक बटन होल, स्थिर हीट ट्रीटमेंट, स्वच्छ मशीनिंग और कठोर अंतिम निरीक्षण आवश्यक हैं।
जब बिट-बॉडी सामग्री और प्रक्रिया नियंत्रण को ड्रिलिंग स्थितियों के अनुरूप बनाया जाता है, तो हॉट-इंसर्ट बटन बिट्स मजबूत बटन प्रतिधारण, बेहतर थकान प्रदर्शन, लंबी सेवा जीवन और प्रति मीटर कम ड्रिलिंग लागत प्रदान कर सकते हैं।



