
हैवी-ड्यूटी ड्रिल रॉड्स के लिए उच्च गुणवत्ता वाला खोखला स्टील
हैवी-ड्यूटी ड्रिल रॉड हाइड्रोलिक रॉक ड्रिल से उत्पन्न होने वाली प्रभाव ऊर्जा और घूर्णन को बिट तक पहुंचाती हैं। इनके खोखले स्टील के ढांचे को बार-बार होने वाले उच्च-ऊर्जा प्रभावों, टॉर्क, घिसाव और संक्षारक फ्लशिंग पानी या हवा का सामना करना पड़ता है। जैसे-जैसे ड्रिलिंग उपकरण अधिक शक्तिशाली होते जाते हैं, खोखले स्टील की गुणवत्ता और स्थिरता रॉड के जीवनकाल और ड्रिलिंग की विश्वसनीयता के लिए और भी महत्वपूर्ण होती जाती है।
खोखले स्टील के उत्पादन में प्रयुक्त निर्माण प्रक्रिया इसके आयामों, आंतरिक संरचना, सतह की स्थिति और थकान प्रतिरोध को प्रभावित करती है। यह लेख दो सामान्य उत्पादन विधियों और भारी-भरकम ड्रिल रॉड के प्रदर्शन को प्रभावित करने वाले गुणवत्ता कारकों की समीक्षा करता है।
हैवी-ड्यूटी ड्रिल रॉड्स पर मांगें
भारी-भरकम ड्रिल रॉड कठोर परिस्थितियों में काम करती हैं। मूल लेख में हाइड्रोलिक रिग्स द्वारा प्रति मिनट हजारों झटके उत्पन्न करने का वर्णन है, जिनमें उच्च ऊर्जा और पर्याप्त टॉर्क होता है। रॉड को घूमते हुए और अपने आंतरिक मार्ग से फ्लशिंग मीडिया को ले जाते हुए तनाव तरंगों के माध्यम से उस ऊर्जा को संचारित करना होता है।
ऑपरेशन के दौरान, रॉड बॉडी पर प्रभाव, झुकाव, मरोड़ और थकान का भार पड़ता है। इसकी बाहरी सतह चट्टान और छेद की दीवार के संपर्क में रहती है, जबकि आंतरिक फ्लशिंग होल दबावयुक्त पानी या हवा और अपघर्षक कतरनों के संपर्क में रहता है। यह संयोजन खोखले स्टील को संपूर्ण ड्रिलिंग प्रणाली का एक महत्वपूर्ण हिस्सा बनाता है।
इस लेख में T51, T45 और H35 उत्पाद श्रेणियों सहित भारी-भरकम छड़ों के बढ़ते बाज़ार का वर्णन किया गया है। इसमें यह भी बताया गया है कि घरेलू छड़ों ने बाज़ार में काफ़ी हिस्सेदारी हासिल कर ली है, जबकि कुछ उत्पादों के लिए सेवा जीवन में भिन्नता और थकान के कारण होने वाले फ्रैक्चर चिंता का विषय बने हुए हैं। ये बाज़ार आंकड़े लेख की रिपोर्टिंग को दर्शाते हैं और वर्तमान क्षेत्रीय आंकड़ों से इनकी पुष्टि की जानी चाहिए।
खोखले स्टील के उत्पादन के दो तरीके
इस लेख में खोखले इस्पात के निर्माण के दो तरीकों का वर्णन किया गया है।
पहले तरीके में ठोस बिलेट में छेद करके और फिर उसे मैंड्रेल या कोर बार से घुमाकर आंतरिक छेद बनाया जाता है। एक सरलीकृत प्रक्रिया इस प्रकार है:
इस्पात निर्माण और शोधन
एक बड़े बिलेट की निरंतर ढलाई
बिलेट को खोलने और आकार देने के लिए प्रारंभिक रोलिंग।
केंद्र छेद की यांत्रिक ड्रिलिंग
कोर बार का सम्मिलन
खोखले स्टील को आकार देने के लिए रोलिंग करना
दूसरे तरीके में गर्म छिद्रण और गर्म रोलिंग का उपयोग किया जाता है। एक गोल धातु के टुकड़े को गर्म किया जाता है, उसमें बीच में छेद करके उसका व्यास कम किया जाता है और फिर उसे रोल करके अंतिम खोखला भाग बनाया जाता है।
प्रत्येक प्रक्रिया के अपने फायदे और नुकसान होते हैं। ड्रिलिंग और कोर-बार रोलिंग, सही ढंग से किए जाने पर नियंत्रित आंतरिक ज्यामिति और अनुकूल धातु प्रवाह प्रदान कर सकते हैं। हॉट पियर्सिंग और रोलिंग से उत्पादन, लागत और विनिर्माण लचीलेपन में लाभ मिल सकते हैं। सर्वोत्तम विकल्प इस्पात की गुणवत्ता, उत्पाद के आकार, उपकरण, गुणवत्ता लक्ष्य और उत्पादन मात्रा पर निर्भर करता है।
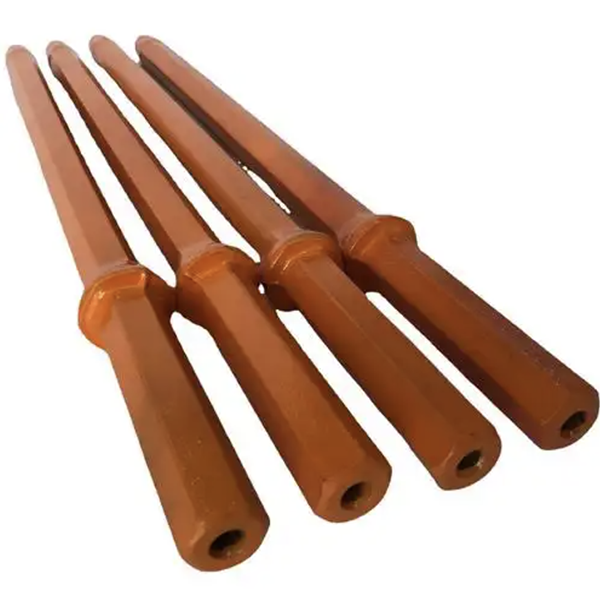
विनिर्माण उत्पाद की गुणवत्ता को कैसे प्रभावित करता है
खोखले स्टील की आंतरिक ज्यामिति ड्रिल रॉड द्वारा भार वहन करने के तरीके को प्रभावित करती है। ड्रिल किए गए छेद के मार्ग में, केंद्र से हटकर बना बोर असमान दीवार मोटाई का कारण बन सकता है। तीव्र आंतरिक परिवर्तन तनाव को केंद्रित कर सकते हैं और थकान दरार के आरंभिक बिंदु बन सकते हैं।
गर्म करके छेदे गए और रोल किए गए खोखले स्टील में अपनी कुछ चुनौतियाँ हो सकती हैं। यदि इन्हें नियंत्रित नहीं किया जाता है, तो अंदर या बाहर की ओर सर्पिलाकार निशान या छोटी सतही दरारें इसकी सेवा अवधि को प्रभावित कर सकती हैं। बार-बार प्रभाव और मोड़ने पर ये दोष और भी गंभीर हो सकते हैं।
इसलिए निर्माताओं को निम्नलिखित बातों पर नज़र रखनी चाहिए:
बाहरी आयाम और प्रोफ़ाइल
आंतरिक छिद्र का व्यास और संकेंद्रता
दीवार की मोटाई की एकरूपता
सीधा
आंतरिक और बाहरी सतह की स्थिति
कार्बन उत्सर्जन और पैमाना
यांत्रिक विशेषताएं
इस्पात की स्वच्छता और समावेशन स्तर
निरीक्षण संबंधी आवश्यकताएं रॉड के डिजाइन और परिचालन स्थितियों को दर्शाती होनी चाहिए। उत्पादन से पहले सतह और आयामी स्वीकृति मानदंड परिभाषित किए जाने चाहिए और उनका निरंतर पालन किया जाना चाहिए।
इस्पात की स्वच्छता और स्थिरता
लेख में 23CrNi3Mo को भारी-भरकम ड्रिल रॉड के लिए आमतौर पर इस्तेमाल होने वाले स्टील के रूप में पहचाना गया है और यह बताया गया है कि नाममात्र रसायन विज्ञान और यांत्रिक आवश्यकताएं आपूर्तिकर्ताओं के बीच तुलनीय हो सकती हैं, जबकि स्वच्छता और स्थिरता अभी भी भिन्न होती हैं।
प्रमुख कारकों में सल्फर और एल्यूमीनियम की मात्रा, नाइट्रोजन और हाइड्रोजन जैसी घुली हुई गैसों का स्तर, समावेशन आकृति विज्ञान और कम आवर्धन वाली सूक्ष्म संरचना की स्थिरता शामिल हैं।
ये कारक महत्वपूर्ण हैं क्योंकि अशुद्धियाँ, गैस संबंधी दोष और स्थानीय असमानता थकान प्रतिरोध को कम कर सकती हैं। बार-बार प्रभाव पड़ने पर, एक छोटा आंतरिक या सतही दोष दरार का आरंभिक बिंदु बन सकता है। इस्पात निर्माण नियंत्रण और निरीक्षण में सुधार से इस जोखिम को कम करने में मदद मिलती है।
केवल रासायनिक संरचना से ही गुणवत्ता निर्धारित नहीं होती। समान नाममात्र रसायन वाले दो मिश्रणों का प्रदर्शन भिन्न हो सकता है यदि उनकी स्वच्छता, पृथक्करण, आंतरिक दोष या सूक्ष्म संरचना में भिन्नता हो।
खोखले स्टील को छड़ बनाने की प्रक्रिया के अनुरूप बनाना
खोखला स्टील केवल प्रारंभिक सामग्री है। तैयार ड्रिल रॉड की गुणवत्ता मशीनिंग, थ्रेड निर्माण, ताप उपचार, सीधा करने और अंतिम निरीक्षण पर भी निर्भर करती है।
स्टील निर्माता की संपूर्ण प्रक्रिया के लिए उपयुक्त होना चाहिए। कठोरता या सूक्ष्म संरचना में भिन्नता मशीनिंग और हीट-ट्रीटमेंट प्रतिक्रिया को प्रभावित कर सकती है। अपर्याप्त सीधापन या असमान दीवार मोटाई थ्रेड मशीनिंग और उपयोग के दौरान समस्याएं पैदा कर सकती है।
एक विश्वसनीय आपूर्ति कार्यक्रम में सामग्री प्रमाणीकरण, ऊष्मा अनुरेखण क्षमता, सहमत आयामी सहनशीलता, दोष सीमाएँ और आवधिक प्रदर्शन समीक्षा शामिल होनी चाहिए। ड्रिल किए गए मीटर, फ्रैक्चर स्थानों, थ्रेड घिसाव और डाउनटाइम पर फील्ड डेटा यह पहचानने में मदद कर सकता है कि समस्या खोखले स्टील, अनुगामी प्रसंस्करण या परिचालन स्थितियों से उत्पन्न होती है या नहीं।
निष्कर्ष
सही नियंत्रण प्रक्रिया से भारी-भरकम ड्रिल रॉड के लिए खोखला स्टील प्राप्त करने के लिए ड्रिल्ड-होल और हॉट-पियर्सिंग दोनों उत्पादन विधियाँ कारगर हैं। इनका प्रदर्शन आंतरिक ज्यामिति, दीवार की मोटाई में एकरूपता, सतह की गुणवत्ता, स्टील की स्वच्छता और स्थिर यांत्रिक गुणों पर निर्भर करता है।
ड्रिल रॉड निर्माताओं और ड्रिलिंग ठेकेदारों का लक्ष्य संपूर्ण सामग्री और विनिर्माण श्रृंखला का मूल्यांकन करना है। एकसमान खोखला स्टील रॉड को मजबूत आधार प्रदान करता है, जिससे विश्वसनीय थकान प्रतिरोध, पूर्वानुमानित मशीनिंग और भरोसेमंद ड्रिलिंग प्रदर्शन सुनिश्चित होता है।



