
चट्टान ड्रिलिंग उपकरण संचालन: बिट और रॉड के जीवनकाल को बढ़ाने वाली विधियाँ
चट्टान ड्रिलिंग उपकरणों का जीवनकाल केवल सामग्री की गुणवत्ता पर ही निर्भर नहीं करता। उच्च गुणवत्ता वाले शैंक एडेप्टर, कपलिंग, ड्रिल रॉड और बिट भी ड्रिलिंग प्रक्रिया के उचित नियंत्रण के अभाव में जल्दी खराब हो सकते हैं। सही संचालन प्रक्रिया से उपकरणों की पूरी श्रृंखला सुरक्षित रहती है, प्रवेश क्षमता में सुधार होता है और ड्रिलिंग एवं ब्लास्टिंग की लागत कम होती है।
भारी गाइड-रेल ड्रिल, हाइड्रोलिक जंबो और अन्य उच्च-शक्ति वाले रॉक ड्रिल के लिए, टूल स्ट्रिंग को झुकने, थ्रेड घिसाव, कंपन और अचानक ओवरलोड का प्रतिरोध करते हुए प्रभाव ऊर्जा, घूर्णन और फीड बल को स्थानांतरित करना होता है। निम्नलिखित उपाय ड्रिलिंग उपकरणों के सेवा जीवन को बढ़ाने और स्थिर उत्पादन बनाए रखने में सहायक होते हैं।
धीरे-धीरे छेद बनाना शुरू करें
ड्रिलिंग में कॉलरिंग सबसे महत्वपूर्ण चरणों में से एक है। छेद की शुरुआत में, बिट अभी तक चट्टान द्वारा निर्देशित नहीं हुआ होता है। अत्यधिक फीड या पूरी प्रभाव ऊर्जा बिट को फिसलने, उछलने या चट्टान की सतह पर असमान रूप से टकराने का कारण बन सकती है।
नियंत्रित कॉलरिंग प्रक्रिया से सीधा छेद बनाने में मदद मिलती है और बिट सुरक्षित रहता है। उचित फ्लशिंग और मध्यम फीड से शुरुआत करें। बिट के पूरी तरह से बैठ जाने और छेद ठीक से बन जाने के बाद, ड्रिलिंग मापदंडों को सामान्य परिचालन स्तर तक बढ़ाया जा सकता है।
आक्रामक शुरुआत से बिट, कार्बाइड बटन, शैंक और रॉड कनेक्शन में अत्यधिक स्थानीय तनाव उत्पन्न हो सकता है। अपर्याप्त फ्लशिंग होने पर इससे गर्मी भी उत्पन्न हो सकती है। परिणामस्वरूप कार्बाइड टूट सकता है, इंसर्ट में दरार आ सकती है, थ्रेड क्षतिग्रस्त हो सकते हैं या रॉड जल्दी खराब हो सकती है।
ड्रिल स्ट्रिंग को संरेखित रखें
ड्रिलिंग उपकरण के अनावश्यक नुकसान का एक प्रमुख कारण उसका गलत संरेखण है। ड्रिलिंग शुरू करने से पहले शैंक एडाप्टर, कपलिंग और ड्रिल रॉड का एक ही केंद्र पर होना आवश्यक है। यदि ऑपरेशन के दौरान फीड बीम, बूम या ड्रिल कैरिज में कोई हलचल होती है, तो दूसरी रॉड जोड़ने से पहले संरेखण की जांच अवश्य कर लें।
गलत तरीके से लगे कपलिंग में रॉड को जबरदस्ती डालने से थ्रेड्स को नुकसान हो सकता है या कनेक्शन पर बेंडिंग स्ट्रेस उत्पन्न हो सकता है। थ्रेड आंशिक रूप से ही जुड़ सकता है, और इसके परिणामस्वरूप होने वाले प्रभाव और घुमाव से थ्रेड रूट के पास कपलिंग, शैंक या रॉड टूट सकती है।
रॉड लगाने से पहले, थ्रेड की स्थिति, कपलिंग की जगह और कनेक्शन की सही अलाइनमेंट की जांच करें। यदि कनेक्शन आसानी से नहीं जुड़ता है, तो उसे जबरदस्ती जोड़ने की बजाय कारण का पता लगाएं। ड्रिल स्ट्रिंग टूटने पर उसे ठीक करने की तुलना में सही अलाइनमेंट में बहुत कम समय लगता है।
फंसे हुए ड्रिल स्टील को सावधानीपूर्वक संभालें
टूटी हुई चट्टान, गुहाओं, ढीली सामग्री या खराब फ्लशिंग स्थितियों में स्टील फंस सकता है। यह ड्रिलिंग में एक आम समस्या है, लेकिन तात्कालिक और ज़बरदस्ती से निकालने के तरीकों से एक सामान्य समस्या एक बड़े उपकरण के नुकसान में बदल सकती है।
ड्रिल स्ट्रिंग पर किसी अन्य रॉड से प्रहार न करें या अनियंत्रित बल लगाकर न खींचें। ऐसा करने से कपलिंग में दरार आ सकती है, थ्रेड्स खराब हो सकते हैं या शैंक और रॉड टूट सकते हैं। इसके बजाय, ड्रिल मॉडल और साइट की स्थितियों के अनुसार निर्माता द्वारा अनुशंसित रिकवरी प्रक्रिया का पालन करें।
सामान्यतः, रिकवरी प्रक्रिया में बाइंडिंग को कम करने, उचित फ्लशिंग बनाए रखने और नियंत्रित रोटेशन और फीड समायोजन पर ध्यान केंद्रित किया जाना चाहिए। यदि ड्रिल स्ट्रिंग को सुरक्षित रूप से रिकवर नहीं किया जा सकता है, तो साइट पर निर्धारित स्टक-टूल प्रक्रिया का पालन करें। सही प्रतिक्रिया ऑपरेटरों, उपकरणों और छेद की सुरक्षा करती है।
थ्रेड्स को नुकसान पहुंचाए बिना रॉड निकालें
ड्रिलिंग के बाद झटके, गर्मी, धूल और उच्च संपर्क दबाव के कारण थ्रेड कनेक्शन जाम हो सकते हैं। कनेक्शन तोड़ने से पहले, मशीन की संचालन विधि के अनुसार ड्रिल स्ट्रिंग को ढीला होने दें। नियंत्रित रोटेशन या कंपन अनुक्रम थ्रेड्स को ढीला करने में मदद कर सकता है।
किसी कसकर लोड किए गए कनेक्शन को विपरीत दिशा में जबरदस्ती घुमाने से शैंक एडाप्टर, कपलिंग या रॉड को नुकसान हो सकता है। थ्रेड को नुकसान पहुंचने से ऊर्जा का स्थानांतरण कम हो जाता है और तनाव का जमाव हो जाता है जिससे थकान प्रतिरोध क्षमता कम हो जाती है।
थ्रेड कनेक्शन को साफ रखें। चट्टान की धूल, ड्रिलिंग के बारीक कण और जंग लगने से घिसाव बढ़ सकता है और पुर्जों को खोलना मुश्किल हो सकता है। उपकरण निर्माता द्वारा बताए गए सही थ्रेड लुब्रिकेंट का उपयोग करें और थ्रेड घिस जाने पर कपलिंग या रॉड को बदल दें।
प्रभावी फ्लशिंग बनाए रखें
फ्लशिंग के कई कार्य होते हैं: यह बिट को ठंडा रखता है, छेद से बारीक कणों को हटाता है और कुचली हुई चट्टान को दोबारा पीसने से रोकता है। नरम, कमजोर या अत्यधिक टूटी हुई चट्टानों में, बारीक कण पानी के साथ मिलकर ड्रिल स्ट्रिंग के चारों ओर पेस्ट जैसा पदार्थ बना सकते हैं। इससे उपकरण को निकालना मुश्किल हो सकता है और फंसने का खतरा बढ़ सकता है।
पर्याप्त पानी या हवा का प्रवाह ड्रिलिंग के दौरान निकले कचरे को छेद से बाहर निकालने में मदद करता है। आवश्यक सेटिंग ड्रिलिंग विधि, चट्टान की स्थिति, छेद की गहराई और बिट के डिज़ाइन पर निर्भर करती है। यदि कचरा प्रभावी ढंग से छेद से बाहर नहीं निकल रहा है, तो ऑपरेटरों को ड्रिल को ज़बरदस्ती चलाने के बजाय फ्लशिंग सिस्टम की जाँच करनी चाहिए।
खराब फ्लशिंग के कारण बिट का अत्यधिक घिसाव, प्रवेश दर में कमी, अस्थिर ड्रिलिंग और टूल स्ट्रिंग में अतिरिक्त तनाव हो सकता है।
घिसावट गंभीर होने से पहले बिट्स को पीस लें।
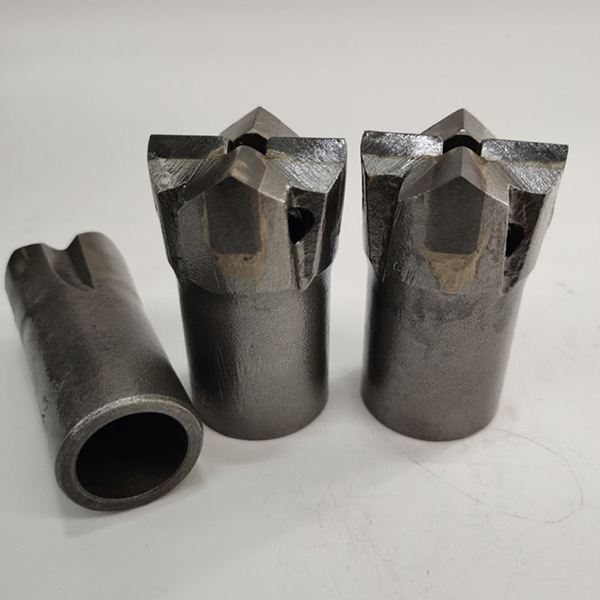
ड्रिलिंग टूल मैनेजमेंट में बिट की देखभाल एक अनिवार्य हिस्सा है। कार्बाइड बिट्स और इंसर्ट्स को अत्यधिक चपटा होने, दरार पड़ने या घिस जाने से पहले ही रीग्राइंड कर लेना चाहिए। समय पर ग्राइंडिंग करने से कटिंग प्रोफाइल बेहतर होता है, पेनिट्रेशन बढ़ता है और रॉड और कपलिंग सिस्टम में तनाव कम होता है।
तेज़ धार वाला बिट चट्टान को अधिक कुशलता से तोड़ता है। कुंद धार वाला बिट चट्टान के प्रतिरोध को बढ़ाता है, जिससे प्रवेश दर कम हो सकती है और कंपन बढ़ सकता है। यह अतिरिक्त भार न केवल बिट को बल्कि ड्रिलिंग प्रणाली के हर हिस्से को प्रभावित करता है।
ऑपरेटरों को नियमित रूप से बिट्स की जांच करनी चाहिए:
चपटे बटन या घिसे हुए किनारे।
गेज हानि।
दरारें, "सांप की त्वचा" जैसे पैटर्न या कार्बाइड की क्षति।
टूटे हुए बटन।
कार्बाइड के आसपास स्टील बॉडी का अत्यधिक घिसाव।
फ्लशिंग होल अवरुद्ध या क्षतिग्रस्त हो गए हैं।
ग्राइंडिंग का अंतराल चट्टान की घिसावट, बिट के प्रकार, ड्रिलिंग प्रदर्शन और निरीक्षण परिणामों पर आधारित होना चाहिए। नियमित रखरखाव का तरीका बिट को गंभीर क्षति होने तक इंतजार करने की तुलना में अधिक किफायती है।
ड्रिल सिस्टम को एक इकाई के रूप में मानें
ड्रिलिंग के सर्वोत्तम परिणाम उपयुक्त उपकरणों, औजारों के चयन और संचालन प्रक्रिया के सही तालमेल से प्राप्त होते हैं। बिट का प्रकार, रॉड का आकार, थ्रेड सिस्टम, ड्रिल की शक्ति, फीड फोर्स, रोटेशन और फ्लशिंग चट्टान की स्थिति और ड्रिलिंग कार्य के अनुरूप होने चाहिए।
बेहतर संचालन की आदतें रोकी जा सकने वाली विफलताओं को कम करती हैं। धीरे-धीरे कॉलरिंग, सटीक संरेखण, फंसे हुए स्टील को नियंत्रित तरीके से निकालना, थ्रेड को सावधानीपूर्वक संभालना, प्रभावी फ्लशिंग और समय पर ग्राइंडिंग करना, ये सभी ड्रिलिंग टूल के जीवनकाल को बढ़ाने में योगदान करते हैं।
खनन और निर्माण टीमों के लिए, ये पद्धतियाँ केवल उपभोग्य सामग्रियों के जीवनकाल को ही नहीं बढ़ातीं, बल्कि इनसे ड्रिलिंग दर को बनाए रखने, डाउनटाइम को कम करने, महंगे ड्रिलिंग उपकरणों की सुरक्षा करने और प्रति मीटर ड्रिलिंग की कुल लागत को कम करने में भी मदद मिलती है।



