
रॉक ड्रिलिंग टूल की विफलता का विश्लेषण और दीर्घ सेवा जीवन के लिए सर्वोत्तम उपाय
चट्टानों में ड्रिलिंग करने वाले उपकरण खनन, सुरंग निर्माण, पत्थर उत्खनन और निर्माण जैसे सबसे कठिन यांत्रिक वातावरणों में काम करते हैं। ड्रिल बिट्स, ड्रिल रॉड्स, शैंक एडेप्टर और कपलिंग को भार के साथ घूमते हुए और घर्षणयुक्त चट्टान, धूल, पानी और कंपन में काम करते हुए बार-बार लगने वाली ऊर्जा को स्थानांतरित करना होता है।
क्योंकि ये उपकरण उपभोज्य घटक हैं, इसलिए इनमें घिसाव होना स्वाभाविक है। हालांकि, समय से पहले खराबी आना सामान्य घिसाव से अलग होता है। कार्बाइड बटन का टूटना, बिट बॉडी का टूटना, थ्रेड का क्षतिग्रस्त होना, रॉड का टूटना और समय से पहले थकान के कारण दरारें पड़ना, उपकरण के अपेक्षित सेवा जीवन तक पहुंचने से बहुत पहले ही ड्रिलिंग को रोक सकते हैं।
एक व्यावहारिक ड्रिलिंग उपकरण रणनीति को दो लक्ष्यों पर केंद्रित होना चाहिए: विफलता के वास्तविक कारण की पहचान करना और संपूर्ण ड्रिलिंग प्रणाली में सुधार करना। उपकरण का जीवनकाल डिजाइन, सामग्री की गुणवत्ता, निर्माण प्रक्रिया, उपकरण चयन, संचालन मापदंड, रखरखाव और संचालक के अभ्यास पर निर्भर करता है।
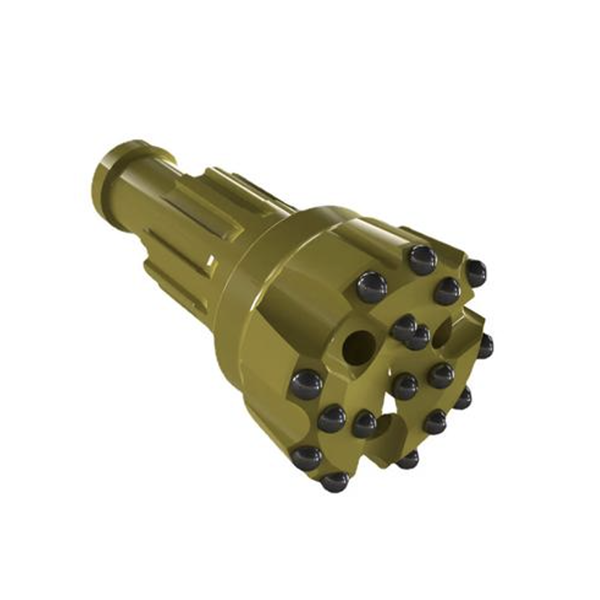
ड्रिल बिट की विफलता के सामान्य तरीके
ड्रिल बिट की खराबी को अक्सर सामान्य घिसावट और असामान्य क्षति में विभाजित किया जाता है। सामान्य घिसावट धीरे-धीरे होती है क्योंकि बिट चट्टान और ड्रिलिंग के दौरान निकले टुकड़ों के संपर्क में आती है। असामान्य क्षति में कार्बाइड इंसर्ट का टूटना, बटन का खो जाना, बिट बॉडी का टूटना, ब्लेड में दरार आना और कनेक्शन का क्षतिग्रस्त होना शामिल है।
ब्लेड-प्रकार के बिट्स में, पतले कटिंग विंग जल्दी घिस सकते हैं और ज्यामितीय स्थिरता खो सकते हैं। रेडियल घिसाव बढ़ने से छेद का आकार बिगड़ सकता है, घूर्णन प्रतिरोध बदल सकता है और कटिंग दक्षता कम हो सकती है। यदि स्टील बॉडी कार्बाइड इंसर्ट को पर्याप्त सहारा नहीं देती है, तो इंसर्ट खो भी सकता है।
बटन बिट्स में विफलता के विभिन्न पैटर्न होते हैं। सामान्य उदाहरणों में एज-बटन का टूटना, एज बटन का टूटना, बटन में दरार आना, बॉडी में दरार आना, हेड का टूटना और उच्च तनाव वाले क्षेत्रों के आसपास फ्रैक्चर होना शामिल हैं। एज बटन विशेष रूप से कमजोर होते हैं क्योंकि उन पर अक्सर असमान भार और उच्च पार्श्व तनाव पड़ता है।
बार-बार प्रभाव पड़ने से बटन के छेद के आसपास की सामग्री में विकृति आ सकती है। छेद धीरे-धीरे बड़ा या चौड़ा हो सकता है, जिससे कार्बाइड बटन पर पकड़ कम हो जाती है। यदि बटन-छेद का इंटरफेरेंस फिट बहुत कम है, बिट-बॉडी की कठोरता बहुत कम है, या बटन लगाने की प्रक्रिया अनियमित है, तो बटन की पकड़ कम हो सकती है और अंततः बटन खो सकता है।
ब्रेज़िंग, ब्रेज़-अलॉय की गुणवत्ता, सतह की तैयारी, हीटिंग नियंत्रण और संचालन विधि भी कार्बाइड प्रतिधारण को प्रभावित कर सकते हैं। कार्बाइड इंसर्ट की सुरक्षा केवल एक कारक पर निर्भर नहीं करती। यह इंसर्ट की ज्यामिति, पॉकेट डिज़ाइन, स्टील-बॉडी सपोर्ट, जॉइनिंग विधि और ड्रिलिंग स्थितियों के परस्पर प्रभाव पर निर्भर करता है।
शरीर के टुकड़े का फ्रैक्चर और थकान
बिट-बॉडी फ्रैक्चर अक्सर थकान के कारण होता है। बार-बार प्रभाव और घुमाव से चक्रीय तनाव उत्पन्न होता है, विशेष रूप से ज्यामिति में परिवर्तन के पास। उच्च जोखिम वाले विशिष्ट क्षेत्रों में शैंक के सिरे और स्कर्ट के बीच का संक्रमण क्षेत्र, बटन होल का निचला भाग और नुकीले कोने या अचानक अनुभाग परिवर्तन वाले स्थान शामिल हैं।
थकान के कारण बनने वाली दरारें आमतौर पर किसी कमजोर बिंदु से शुरू होती हैं। यह कोई मशीनिंग का निशान, नुकीला आंतरिक कोना, स्थानीय ताप-उपचार में भिन्नता, जंग का गड्ढा, सामग्री में अशुद्धि या गलत तरीके से संभालने के कारण होने वाला प्रभाव हो सकता है। एक बार दरार शुरू हो जाने पर, बार-बार ड्रिलिंग करने से यह तब तक बढ़ती रहती है जब तक कि बिट का शरीर टूट न जाए।
बेहतर बिट डिज़ाइन तनाव सांद्रता को कम करता है। सुगम बदलाव, पर्याप्त दीवार की मोटाई, उपयुक्त फ़िलेट त्रिज्या और संतुलित बटन प्लेसमेंट, ये सभी बल को अधिक समान रूप से वितरित करने में सहायक होते हैं। निर्माण के दौरान खुरदरी सतह की खामियों, अनुचित ताप उपचार और अपर्याप्त संक्षारण सुरक्षा से भी बचना चाहिए।
फील्ड ऑपरेशन भी उतना ही महत्वपूर्ण है। अनियमित ड्रिलिंग, खराब शैंक-टू-बिट संपर्क, अत्यधिक फीड फोर्स और हथौड़ों से औजारों पर प्रहार करने से ऐसी क्षति हो सकती है जो थकान के कारण होने वाली विफलता को तेज कर देती है।
ड्रिल रॉड की विफलता के प्रकार
ड्रिल रॉड पर संयुक्त रूप से प्रभाव तनाव, बेंडिंग तनाव, टॉर्शनल तनाव और जंग से संबंधित तनाव पड़ता है। इसलिए, इसमें उच्च थकान प्रतिरोध, प्रभाव कठोरता, घिसाव प्रतिरोध और दरार वृद्धि के प्रति प्रतिरोध होना आवश्यक है।
ड्रिल रॉड की विफलता का सबसे आम कारण फ्रैक्चर है। थकान फ्रैक्चर बार-बार उपयोग किए जाने पर विकसित होते हैं और अक्सर किसी स्थानीय दोष से शुरू होते हैं। संभावित आरंभिक बिंदुओं में गैर-धात्विक समावेशन, सरंध्रता, सफेद धब्बे, सतह की क्षति, कार्बनीकरण का विघटन, जंग के गड्ढे, थ्रेड का घिसाव और खराब ताप उपचार शामिल हैं।
भंगुर फ्रैक्चर अधिक अचानक हो सकता है। यह एक चमकदार क्रिस्टलीय फ्रैक्चर सतह के रूप में दिखाई दे सकता है जिसमें पहले से थकान वृद्धि के बहुत कम संकेत होते हैं। भंगुर विफलता अक्सर गंभीर स्थानीय दोष, अत्यधिक कठोरता, प्रतिकूल अवशिष्ट तनाव, अचानक अनुभाग परिवर्तन, फोर्जिंग दोष या अनुपयुक्त ताप-उपचार स्थितियों से जुड़ी होती है।
धागे का घिसना एक और बड़ी समस्या है। ढीले या क्षतिग्रस्त धागे ऊर्जा के स्थानांतरण को कम करते हैं और जोड़ पर हलचल पैदा करते हैं। इससे प्रभाव भार बढ़ सकता है, थकान के कारण दरारें पड़ सकती हैं और जोड़ना या अलग करना मुश्किल हो सकता है। नियमित रूप से धागों का निरीक्षण और सही स्नेहन आवश्यक है।
गलत कठोरता के कारण भी शैंक का सिरा खराब हो सकता है। बहुत नरम शैंक का सिरा विकृत हो सकता है या मशरूम के आकार का हो सकता है। बहुत कठोर हिस्सा प्रभाव पड़ने पर टूट सकता है या चटक सकता है। हीट-ट्रीटमेंट प्रोफाइल को विशिष्ट ड्रिल सिस्टम और ऑपरेटिंग लोड के अनुसार डिज़ाइन किया जाना चाहिए।
बेहतर डिज़ाइन के माध्यम से टूल की आयु बढ़ाएँ
सही संरचनात्मक डिज़ाइन से ही औजारों का जीवनकाल बढ़ता है। बटन बिट्स के लिए, कार्बाइड बटनों का आकार, आकृति, प्रक्षेपण ऊंचाई और स्थान चट्टान की स्थिति और ड्रिलिंग अनुप्रयोग के अनुरूप होना चाहिए। एज बटनों को पर्याप्त सहारे की आवश्यकता होती है क्योंकि उन पर तीव्र पार्श्व और विलक्षण भार पड़ता है।
बटन के किनारों के अत्यधिक झुकाव को कम करने से भार वितरण और प्रभाव प्रतिरोध में सुधार हो सकता है। सही इंटरफेरेंस फिट, उपयुक्त बटन-होल गुणवत्ता और मजबूत बिट-बॉडी सपोर्ट से बटन की मजबूती बढ़ सकती है।
फ्लशिंग डिज़ाइन भी उतना ही महत्वपूर्ण है। प्रभावी फ्लशिंग से छेद के तल से कतरनें हट जाती हैं और रीग्राइंडिंग की आवश्यकता कम हो जाती है। एक अच्छी फ्लशिंग प्रणाली ऊर्जा की खपत कम करने, बिट का तापमान कम करने और घर्षण से होने वाले घिसाव को धीमा करने में सहायक होती है। जब कतरनों को कुशलतापूर्वक नहीं हटाया जाता है, तो बिट को पहले से टूटी हुई सामग्री को बार-बार कुचलना पड़ता है, जिससे स्टील बॉडी और कार्बाइड इंसर्ट दोनों पर घिसाव बढ़ जाता है।
ड्रिल रॉड का डिज़ाइन भी लंबी सेवा अवधि को ध्यान में रखकर बनाया जाना चाहिए। सटीक थ्रेड, उपयुक्त थ्रेड ज्यामिति, नियंत्रित सतह सख्तीकरण और अच्छी सीधी रेखा, ये सभी कनेक्शन क्षति और थकान के जोखिम को कम करने में सहायक होते हैं। रोलिंग या अन्य नियंत्रित निर्माण विधियाँ चयनित क्षेत्रों में सतह की स्थिति में सुधार कर सकती हैं, लेकिन अंतिम प्रक्रिया को विशिष्ट उत्पाद के लिए प्रमाणित किया जाना आवश्यक है।
सामग्री और विनिर्माण गुणवत्ता
सामग्री का चयन करते समय उसकी मजबूती, घिसाव प्रतिरोध, थकान प्रतिरोध, संक्षारण प्रतिरोध और कार्बाइड धारण क्षमता के बीच संतुलन बनाए रखना आवश्यक है। ड्रिल स्टील और बिट-बॉडी स्टील का चयन इच्छित ताप उपचार और चट्टान ड्रिलिंग की स्थितियों के अनुरूप होना चाहिए।
मूल लेख में इस्पात के कई ऐतिहासिक ग्रेड और प्रदर्शन संबंधी संदर्भ दिए गए हैं। इन आंकड़ों को सार्वभौमिक विनिर्देशों के रूप में नहीं माना जाना चाहिए। आधुनिक सामग्री का चयन योग्य इंजीनियरिंग डेटा, आपूर्तिकर्ता की क्षमता, आवश्यक उपकरण ज्यामिति, ड्रिलिंग की स्थितियों और लागू मानकों के आधार पर किया जाना चाहिए।
विनिर्माण गुणवत्ता भी उतनी ही महत्वपूर्ण है। अत्यधिक डीकार्ब्यूराइजेशन, असमान कठोरता, शमन दरार या प्रतिकूल अवशिष्ट तनाव से बचने के लिए ऊष्मा उपचार को नियंत्रित किया जाना चाहिए। ब्रेज़्ड बिट्स के लिए, हीटिंग उपकरण को तापमान को स्थिर रूप से नियंत्रित करना चाहिए और ऑक्सीकरण को कम से कम करना चाहिए। जोड़ने से पहले स्टील बॉडी और कार्बाइड इंसर्ट की सतहों को साफ किया जाना चाहिए।
बटन बिट्स के लिए, उचित नियंत्रण प्रक्रिया का उपयोग करने पर गर्म सम्मिलन से मध्यम और बड़े व्यास वाले कई अनुप्रयोगों में बटन को मजबूती से टिकाए रखने में मदद मिल सकती है। ठंडा सम्मिलन भी प्रभावी हो सकता है, लेकिन इसके लिए सटीक छेद मशीनिंग, अच्छी सतह फिनिश, उचित अवरोधन और विश्वसनीय स्थापना नियंत्रण की आवश्यकता होती है।
ड्रिलिंग की सही पद्धतियाँ
गलत तरीके से इस्तेमाल किए जाने पर एक अच्छी तरह से डिज़ाइन किया गया उपकरण भी जल्दी खराब हो सकता है। ऑपरेटरों को कुछ बुनियादी बातों का पालन करना चाहिए:
नियंत्रित गति से कॉलर लगाना शुरू करें और पूरी ड्रिलिंग शक्ति लगाने से पहले बिट को ठीक से बैठने दें।
ड्रिल रॉड, कपलिंग और शैंक एडाप्टर को एक सीध में रखें और पूरी तरह से आपस में जोड़ दें।
कतरनों को हटाने और बिट को ठंडा करने के लिए पर्याप्त मात्रा में फ्लशिंग करते रहें।
जब उपकरण और अनुप्रयोग के लिए फ्लशिंग की आवश्यकता हो तो ड्राई ड्रिलिंग से बचें।
औजारों की नियमित रूप से जांच करें कि कहीं उनमें घिसावट, दरारें, ढीले बटन, क्षतिग्रस्त धागे और जंग तो नहीं है।
गंभीर क्षति होने से पहले घिसे हुए कार्बाइड को दोबारा पीस लें।
पुर्जों को हथौड़े से मारकर न निकालें; इसके लिए उपयुक्त औजारों का प्रयोग करें।
जब कोई उपकरण अटक जाए, तो उस पर ज़ोर से झटका देने से बचें। उपकरण निर्माता की सुरक्षित संचालन प्रक्रिया के अनुसार नियंत्रित तरीके से फ्लशिंग करें और सावधानीपूर्वक फीड और रिट्रैक्ट मूवमेंट करें।
घिसे-पिटे या क्षतिग्रस्त ड्रिल-स्ट्रिंग घटकों को सिस्टम के अन्य भागों को नुकसान पहुंचाने से पहले ही बदल दें।
निष्कर्ष
चट्टान ड्रिलिंग उपकरण की विफलता आमतौर पर किसी एक दोष के बजाय कई परस्पर क्रिया करने वाले कारकों का परिणाम होती है। बिट-बॉडी में दरार, कार्बाइड का क्षरण, ड्रिल रॉड का टूटना और थ्रेड का घिसना डिज़ाइन, सामग्री, ताप उपचार, निर्माण गुणवत्ता, ड्रिलिंग की स्थिति और संचालन से प्रभावित हो सकते हैं।
लंबे समय तक सेवा जीवन सुनिश्चित करने का सबसे विश्वसनीय तरीका एक व्यवस्थित दृष्टिकोण है: चट्टान और रिग के लिए सही उपकरण का चयन करें, नियंत्रित विनिर्माण प्रक्रियाओं का उपयोग करें, उचित ड्रिलिंग मापदंडों को बनाए रखें, घटकों का नियमित निरीक्षण करें और ऑपरेटरों को नुकसान पहुंचाने वाली प्रक्रियाओं से बचने के लिए प्रशिक्षित करें। इससे प्रवेश की स्थिरता में सुधार होता है, डाउनटाइम कम होता है और प्रति मीटर ड्रिलिंग की कुल लागत कम हो जाती है।



