
चट्टान ड्रिलिंग उपकरण डिजाइन, निर्माण और रखरखाव संबंधी आवश्यकताएँ
चट्टान ड्रिलिंग उपकरण एक संपूर्ण ऊर्जा-स्थानांतरण प्रणाली है। रॉक ड्रिल प्रभाव और घूर्णन उत्पन्न करता है, शैंक एडेप्टर और ड्रिल स्टील उस ऊर्जा को संचारित करते हैं, और ड्रिल बिट उसे चट्टान पर लगाता है। यदि इस श्रृंखला का कोई भी भाग कमजोर हो जाता है, तो ड्रिलिंग दक्षता, छेद की सटीकता, उपकरण का जीवनकाल और परिचालन लागत प्रभावित होती है।
खनन, सुरंग निर्माण, उत्खनन और अवसंरचना कार्यों के लिए, बेहतर ड्रिलिंग प्रदर्शन केवल एक घटक से नहीं मिलता। इसके लिए अनुकूल उपकरण, सही उपकरण डिजाइन, स्थिर निर्माण गुणवत्ता, उपयुक्त सामग्री, उचित ताप उपचार और क्षेत्र में सावधानीपूर्वक उपयोग आवश्यक है।
लक्ष्य सीधा-सादा है: ऊर्जा का कुशल स्थानांतरण करना, चट्टान को प्रभावी ढंग से तोड़ना, विश्वसनीय कनेक्शन बनाए रखना, डाउनटाइम को कम करना और प्रति मीटर ड्रिलिंग की सबसे कम व्यावहारिक लागत प्राप्त करना।
चट्टान ड्रिलिंग उपकरणों के लिए मुख्य आवश्यकताएँ
एक विश्वसनीय ड्रिलिंग टूल सिस्टम को कई सामान्य आवश्यकताओं को पूरा करना चाहिए:
प्रभाव और घूर्णन ऊर्जा का कुशल स्थानांतरण
प्रभावी चट्टान तोड़ने की क्षमता
चट्टान ड्रिलिंग और चट्टान निर्माण के साथ अनुकूलता
सरल, टिकाऊ और निर्माण योग्य संरचना
व्यावहारिक रखरखाव और पुनः पीसने की प्रक्रियाएँ
स्थिर सेवा जीवन और किफायती संचालन
थकान, घिसाव, जंग और जोड़ों के घिसाव के प्रति प्रतिरोध
प्रत्येक घटक की परिचालन स्थितियाँ भिन्न-भिन्न होती हैं। ड्रिल रॉड को झटके, झुकने, मरोड़ और जंग का सामना करना पड़ता है। बिट बॉडी को कार्बाइड इंसर्ट को सहारा देने के साथ-साथ घिसाव और दरारों से भी सुरक्षित रहना होता है। थ्रेडेड कनेक्शन को ढीला हुए या घिसे बिना ऊर्जा संचारित करनी होती है। डिज़ाइन और निर्माण के दौरान इन विभिन्न आवश्यकताओं को ध्यान में रखना आवश्यक है।
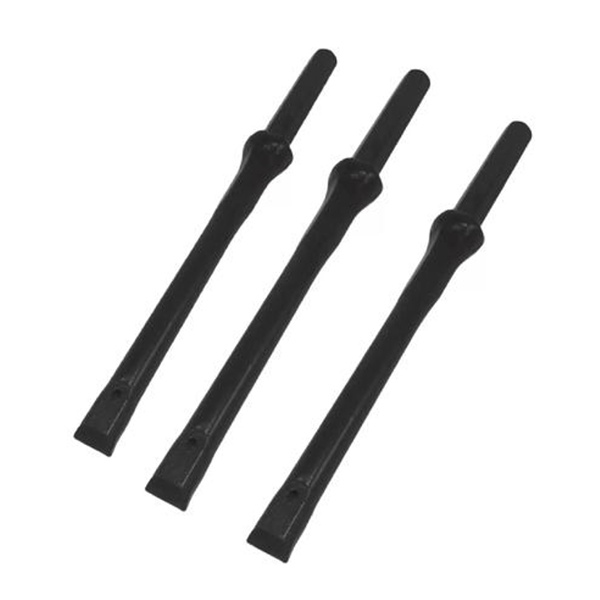
इंटीग्रल ड्रिल स्टील डिजाइन
इंटीग्रल ड्रिल स्टील में शैंक, रॉड बॉडी और बिट एक ही घटक में समाहित होते हैं। चूंकि इसे अलग-अलग बदलने योग्य भागों में विभाजित नहीं किया जा सकता, इसलिए इसके डिजाइन का उद्देश्य सभी भागों में संतुलित सेवा जीवन सुनिश्चित करना होना चाहिए।
यदि कोई एक भाग अन्य भागों की तुलना में बहुत पहले खराब हो जाता है, तो पूरे उपकरण का आर्थिक मूल्य कम हो जाता है। उदाहरण के लिए, एक मजबूत बिट का कोई खास मूल्य नहीं होता यदि उसका शैंक सिरा जल्दी खराब हो जाए, और टिकाऊ रॉड बॉडी बिट के तेजी से घिसने की भरपाई नहीं कर पाती।
ऊष्मा उपचार विशेष रूप से महत्वपूर्ण है। इंटीग्रल ड्रिल स्टील के विभिन्न क्षेत्रों के लिए कठोरता और मजबूती के स्तर अलग-अलग हो सकते हैं। निर्माण के दौरान बना नरम क्षेत्र थकान प्रतिरोध को काफी हद तक प्रभावित कर सकता है। यदि यह क्षेत्र उच्च तनाव वाले क्षेत्र में स्थित है जहाँ प्रभाव तरंगें आपस में मिलती हैं, तो फ्रैक्चर का खतरा बढ़ सकता है।
शैंक के सिरे की सतह घिसाव प्रतिरोध के लिए अच्छी कठोरता वाली होनी चाहिए और बार-बार होने वाले प्रभावों को सहन करने के लिए उसमें पर्याप्त आंतरिक मजबूती होनी चाहिए। कठोर और मजबूत क्षेत्रों के बीच का परिवर्तन क्रमिक होना चाहिए। कठोरता या सूक्ष्म संरचना में अचानक परिवर्तन से तनाव का संकेंद्रण हो सकता है और विश्वसनीयता कम हो सकती है।
सीधापन, सतह की स्थिति और थकान जीवन
ड्रिल स्टील की सतह की गुणवत्ता का थकान प्रतिरोध पर सीधा प्रभाव पड़ता है। बार-बार प्रभाव पड़ने पर छोटे-छोटे दोष भी दरार उत्पन्न करने वाले बिंदु बन सकते हैं।
संभावित हानिकारक दोषों में निम्नलिखित शामिल हैं:
खरोंच और गड्ढे
जंग के गड्ढे
कार्बन मुक्त सतह परतें
ऑक्साइड स्केल
स्पष्ट पहचान चिह्न
खुरदरे मशीनिंग के निशान
कंधों पर छोटे संक्रमण त्रिज्या
शैंक के सिरे पर टेढ़ापन
गैर-लंबवत शैंक फलक
यदि शैंक का सिरा रॉड अक्ष के समानांतर न हो, तो इससे असमान प्रभाव उत्पन्न हो सकता है। इससे ड्रिल रॉड की थकान बढ़ सकती है, रॉक ड्रिल पिस्टन की सतह क्षतिग्रस्त हो सकती है, स्प्लाइन का घिसाव बढ़ सकता है और अनावश्यक कंपन और शोर उत्पन्न हो सकता है।
निर्माताओं को नियंत्रित मशीनिंग, ताप उपचार, सीधा करने और निरीक्षण प्रक्रियाओं का उपयोग करना चाहिए। ठेकेदारों को सतह की खराबी के कारण थकान से होने वाली दरारों में बदलने से पहले क्षतिग्रस्त छड़ों को सेवा से हटा देना चाहिए।
संक्षारण संरक्षण और शॉट पीनिंग
चट्टानों में ड्रिलिंग करने वाले उपकरण अक्सर नम और संक्षारक वातावरण में काम करते हैं। खदान का पानी, ड्रिलिंग तरल पदार्थ और भंडारण के दौरान उत्पन्न होने वाली नमी संक्षारण के कारण गड्ढे बना सकते हैं, जिससे उनकी प्रतिरोधक क्षमता कम हो जाती है।
जहां लागू हो, जंग से बचाव के लिए रॉड की बाहरी सतह और आंतरिक फ्लशिंग होल दोनों को कवर किया जाना चाहिए। निर्माता की प्रक्रिया और स्थानीय पर्यावरणीय आवश्यकताओं के अनुसार फॉस्फेट-आधारित कोटिंग्स, सुरक्षात्मक तेल, मोम या अन्य अनुमोदित जंग-रोधी प्रणालियों का उपयोग किया जा सकता है।
शॉट पीनिंग से थकान प्रतिरोध क्षमता में भी सुधार हो सकता है। यह सतह की परत में संपीडन तनाव उत्पन्न करता है, जिससे दरारों के बनने को रोकने में मदद मिलती है। विशिष्ट ड्रिल स्टील और ज्यामिति के लिए शॉट के सटीक आकार, वेग, कवरेज और प्रक्रिया नियंत्रण को सत्यापित किया जाना चाहिए। ऐतिहासिक प्रक्रिया मान उपयोगी संदर्भ हैं, लेकिन इंजीनियरिंग पुष्टि के बिना इन्हें नहीं अपनाया जाना चाहिए।
ड्रिल बिट डिजाइन और कार्बाइड चयन
ड्रिल बिट का चुनाव चट्टान के प्रकार, ड्रिलिंग विधि, छेद के व्यास और ड्रिलिंग उपकरण की शक्ति के अनुरूप होना चाहिए। ब्लेड बिट, क्रॉस बिट, बटन बिट और अन्य डिज़ाइनों की अलग-अलग खूबियाँ और कमियाँ होती हैं।
ब्लेड-शैली के बिट सरल होते हैं और उथले या छोटे छेद खोदने में उपयोगी हो सकते हैं। हालांकि, इनके काटने के किनारे असमान रूप से घिस सकते हैं और बड़े व्यास वाले या कठिन चट्टानी परिस्थितियों में इनकी उपयोगिता सीमित हो सकती है।
बटन बिट्स लचीले बटन लेआउट और कई बिंदुओं पर चट्टान तोड़ने की सुविधा प्रदान करते हैं। उपयुक्त अनुप्रयोगों में ये उच्च दक्षता, बेहतर गेज प्रतिधारण और लंबे समय तक पुनः पीसने की सुविधा प्रदान कर सकते हैं। बटन की संख्या, व्यास, प्रक्षेपण, रिक्ति, झुकाव और फ्लशिंग डिज़ाइन को एक प्रणाली के रूप में चुना जाना चाहिए।
कार्बाइड का चयन करते समय घिसाव प्रतिरोध और मजबूती के बीच संतुलन बनाए रखना आवश्यक है। कठोर कार्बाइड घर्षण का बेहतर प्रतिरोध कर सकता है, लेकिन अधिक भार, ऊष्मीय आघात और खराब पुनर्ग्राइंडिंग के प्रति अधिक संवेदनशील हो सकता है। अधिक मजबूत कार्बाइड प्रभाव और विभिन्न प्रकार की चट्टानों में बेहतर ढंग से टिक सकता है, लेकिन अत्यधिक घर्षण वाली संरचनाओं में यह तेजी से घिस सकता है।
इसलिए, चट्टान की घर्षण क्षमता, कठोरता, फ्रैक्चर की स्थिति, ड्रिलिंग ऊर्जा, फ्लशिंग और वांछित सेवा जीवन को ध्यान में रखते हुए, फील्ड परीक्षणों के माध्यम से सही कार्बाइड ग्रेड की पुष्टि की जानी चाहिए।
बटन प्रतिधारण और बिट बॉडी की मजबूती
कार्बाइड बटनों को लगाने के लिए बटन बिट्स में गर्म सम्मिलन या ठंडे दबाव का उपयोग किया जा सकता है। गर्म सम्मिलन में, गर्म बिट बॉडी फैलती है, जिससे स्टील के ठंडा होने के दौरान सिकुड़ने से पहले बटन लगाए जा सकते हैं। ठंडे दबाव में, बटनों को नियंत्रित इंटरफेरेंस फिट के माध्यम से छेदों में डाला जाता है।
दोनों विधियों में छेद के सटीक आयाम और उचित अवरोधन आवश्यक हैं। अत्यधिक अवरोधन से कार्बाइड में दरार पड़ सकती है या बिट बॉडी में विकृति आ सकती है। अपर्याप्त अवरोधन से बटन हिल सकता है या खो सकता है।
ड्रिलिंग के दौरान बिट का ढांचा इतना मजबूत होना चाहिए कि वह बटनों को सहारा दे सके, खासकर गेज वाले हिस्से में। गेज बटनों का साइडवॉल से काफी संपर्क होता है और उनमें घिसावट होती है। यदि बटन के छेद विकृत हो जाते हैं, तो गेज बटन ढीले हो सकते हैं और बिट का व्यास तेजी से घट सकता है।
अच्छे बटन-बिट डिज़ाइन के लिए पर्याप्त फ्लशिंग स्पेस भी आवश्यक है। चिप्स का अपर्याप्त निष्कासन रीग्राइंडिंग, ऊष्मा, घिसाव और ऊर्जा खपत को बढ़ाता है। अच्छी तरह से डिज़ाइन किए गए फेस ग्रूव और फ्लशिंग होल, कटिंग को होल के निचले हिस्से से दूर ले जाने में मदद करते हैं।
सही क्षेत्र उपयोग और रखरखाव
यहां तक कि उच्च गुणवत्ता वाले ड्रिलिंग उपकरण भी गलत तरीके से इस्तेमाल करने पर जल्दी खराब हो सकते हैं। एक अनुशासित संचालन प्रक्रिया अत्यंत आवश्यक है।
कोलरिंग के दौरान, नियंत्रित प्रभाव डालें और छेद बनने तक फीड फोर्स को कम करते रहें। बिट के सही ढंग से निर्देशित हो जाने के बाद, अनुशंसित ऑपरेटिंग सेटिंग्स पर ड्रिलिंग जारी रखी जा सकती है। अत्यधिक फीड से बेंडिंग स्ट्रेस बढ़ सकता है और बिट का घिसाव तेज़ हो सकता है। अपर्याप्त फीड से हानिकारक टेन्साइल स्ट्रेस उत्पन्न हो सकता है और ड्रिलिंग अप्रभावी हो सकती है।
स्थापना या हटाने के दौरान ड्रिल उपकरणों पर हथौड़े से प्रहार करने से बचें। हटाने के लिए विशेष उपकरणों का उपयोग करें। हथौड़े, पत्थर या अनुचित तरीके से संभालने से होने वाली बाहरी क्षति से उपकरण की मजबूती में काफी कमी आ सकती है।
थ्रेडेड कनेक्शनों को साफ रखें और उपयुक्त थ्रेड ग्रीस से चिकनाई दें। कपलिंग स्लीव या थ्रेड क्षेत्र का गर्म होना अत्यधिक घर्षण, खराब फिटिंग, गंदगी या घिसाव का संकेत हो सकता है। क्षतिग्रस्त कपलिंग और रॉड की मरम्मत या उन्हें बदल देना चाहिए ताकि वे अन्य घटकों को नुकसान न पहुंचाएं।
कभी भी लंबे समय तक बिना बिट को चट्टान से सहारा दिए ड्रिल पिस्टन द्वारा ड्रिल स्टील पर प्रहार न होने दें। इससे गंभीर परावर्तित तनाव उत्पन्न हो सकता है और कार्बाइड इंसर्ट, बटन रिटेंशन, शैंक एंड और ड्रिल रॉड को नुकसान पहुँच सकता है।
अत्यधिक घिसाव होने से पहले बिट्स को दोबारा ग्राइंड करें। अत्यधिक घिसे हुए कटिंग एज को कार्बाइड बर्बाद किए बिना ठीक करना मुश्किल होता है और इससे पहले ही कुछ नुकसान हो सकता है जिससे टूल का प्रदर्शन कम हो जाता है। ग्राइंडिंग के लिए उपयुक्त व्हील, मध्यम दबाव और उचित शीतलन विधियों का उपयोग किया जाना चाहिए ताकि अत्यधिक गर्मी और दरार को रोका जा सके।
निष्कर्ष
चट्टान ड्रिलिंग उपकरणों का प्रदर्शन डिजाइन, सामग्री, निर्माण, संचालन और रखरखाव की एक संपूर्ण प्रणाली पर निर्भर करता है। केवल मजबूत ड्रिल स्टील ही पर्याप्त नहीं है। केवल अच्छी बिट ज्यामिति ही पर्याप्त नहीं है। संपूर्ण ड्रिल स्ट्रिंग रिग, चट्टान संरचना और ड्रिलिंग उद्देश्य के अनुकूल होनी चाहिए।
सतह की गुणवत्ता, ताप उपचार, संक्षारण संरक्षण, कार्बाइड चयन, बटन प्रतिधारण, फ्लशिंग डिजाइन और ऑपरेटर अभ्यास को नियंत्रित करके, ड्रिलिंग ठेकेदार प्रवेश स्थिरता में सुधार कर सकते हैं, अनियोजित डाउनटाइम को कम कर सकते हैं और ड्रिलिंग उपकरणों के उपयोगी जीवन को बढ़ा सकते हैं।



