
चट्टानों की ड्रिलिंग में क्रॉस बिट की विफलता के प्रकार और उनकी सेवा अवधि को कैसे बढ़ाया जाए
कोयला खनन, सुरंग निर्माण, पत्थर उत्खनन और सामान्य चट्टान ड्रिलिंग में क्रॉस बिट का व्यापक रूप से उपयोग किया जाता है। इनकी सरल ज्यामिति, मजबूत काटने की संरचना और व्यावहारिक प्रदर्शन इन्हें कम से मध्यम शक्ति वाली कई ड्रिलिंग प्रक्रियाओं के लिए उपयुक्त बनाते हैं। हालांकि, क्रॉस बिट एक उपभोज्य उपकरण भी है जो बार-बार प्रभाव, घूर्णन, घर्षण और गर्मी के अधीन कार्य करता है।
जब क्रॉस बिट समय से पहले खराब हो जाती है, तो लागत केवल बिट बदलने तक सीमित नहीं रहती। समय से पहले खराबी के कारण ड्रिलिंग की गति कम हो सकती है, ड्रिलिंग रुक सकती है, ड्रिल स्टील को नुकसान हो सकता है, फ्लशिंग होल अवरुद्ध हो सकते हैं, खराब गुणवत्ता वाले होल बन सकते हैं और श्रम समय बढ़ सकता है। गंभीर मामलों में, टूटे हुए पुर्जे के कारण मरम्मत कार्य की आवश्यकता हो सकती है या फिर होल को बीच में ही छोड़ना पड़ सकता है।
क्रॉस बिट की अधिकांश विफलताएँ चार क्षेत्रों में से एक या अधिक से संबंधित होती हैं: बिट डिज़ाइन, सामग्री की गुणवत्ता, निर्माण प्रक्रिया और फील्ड ऑपरेशन। विफलता के सामान्य तरीकों को समझने से ऑपरेटरों और ड्रिलिंग टूल खरीदारों को बेहतर विकल्प चुनने और टूल के जीवनकाल को बढ़ाने में मदद मिलती है।
1. बिट स्कर्ट का विस्तार और दरार
एक आम खराबी स्कर्ट का फैलाव है, जिसके परिणामस्वरूप अक्सर दरारें पड़ जाती हैं। स्कर्ट क्रॉस बिट का निचला हिस्सा होता है जो बिट को ड्रिल स्टील से जोड़ता है। प्रभाव ऊर्जा को स्थानांतरित करते समय और एक सुरक्षित कनेक्शन बनाए रखते हुए, इसका आकार स्थिर रहना आवश्यक है।
जब स्कर्ट फैलती है, तो आंतरिक टेपर या कनेक्शन क्षेत्र ढीला हो सकता है। बिट धीरे-धीरे ड्रिल स्टील में गहराई तक जा सकती है, जबकि शैंक स्कर्ट के निचले हिस्से में एक स्टेप या घिसाव बिंदु बना सकती है। इससे ढीले कनेक्शन, फ्लशिंग होल का अवरुद्ध होना, टूटे हुए टुकड़े, शैंक का टूटना और बिट का समय से पहले खराब होना जैसी समस्याएं हो सकती हैं।
यदि बिट बॉडी में लगाए गए भार के लिए पर्याप्त संरचनात्मक मजबूती नहीं है, तो स्कर्ट का विस्तार हो सकता है। यदि स्कर्ट की दीवार बहुत पतली है, टेपर-होल का कोण अनुपयुक्त है, या इंसर्ट की गहराई अपर्याप्त है, तो बिट बॉडी पर्याप्त सहारा प्रदान नहीं कर सकती है।
सामग्री के गुण भी मायने रखते हैं। बहुत कठोर धातु से बना कोई भी पिंड प्रभाव पड़ने पर भंगुर होकर टूट सकता है। वहीं, बहुत नरम धातु आसानी से विकृत या फैल सकती है। सही ताप-उपचार प्रक्रिया में कठोरता, मजबूती और विरूपण प्रतिरोध के बीच संतुलन होना आवश्यक है।
गलत कार्यप्रणालियों से समस्या और भी गंभीर हो सकती है। शैंक और टेपर होल के बीच खराब फिटिंग, बिट को गलत तरीके से लगाना या निकालना, अत्यधिक हथौड़ा मारना और अनुचित तरीके से रीग्राइंडिंग करने से जोड़ वाले हिस्से को नुकसान पहुँच सकता है। ऑपरेटरों को नियमित रूप से मिलान सतहों का निरीक्षण करना चाहिए और क्षतिग्रस्त ड्रिल स्टील का उपयोग नए बिट के साथ करने से बचना चाहिए।
2. बिट बॉडी का थकान फ्रैक्चर
थकान के कारण होने वाला फ्रैक्चर एक अन्य प्रमुख विफलता का कारण है। यह अक्सर बिट बॉडी के "कमर" वाले हिस्से में, शैंक सेक्शन और बिट स्कर्ट के निचले हिस्से के बीच के संक्रमण क्षेत्र के पास पाया जाता है।
इस स्थान का अनुप्रस्थ काट अपेक्षाकृत छोटा हो सकता है और बार-बार होने वाले प्रभाव चक्रों के दौरान इसमें तनाव संकेंद्रण हो सकता है। रॉक ड्रिल से लगने वाला प्रत्येक प्रहार एक भार चक्र उत्पन्न करता है। हजारों चक्रों के बाद, एक छोटा सा ज्यामितीय दोष या सतही खामी भी थकान दरार का आरंभिक बिंदु बन सकती है।
मूल लेख में उल्लेख किया गया है कि बिट-बॉडी फ्रैक्चर का एक बड़ा हिस्सा इसी संक्रमण क्षेत्र में होता है। यह सुचारू संरचनात्मक डिजाइन और सावधानीपूर्वक निर्माण के महत्व को उजागर करता है।
थकान के कारण होने वाले फ्रैक्चर के जोखिम को कई कारक बढ़ा सकते हैं:
स्कर्ट-दीवार की मोटाई अपर्याप्त है
आंतरिक और बाहरी सतहों के बीच तीव्र परिवर्तन
छोटे फ़िलेट रेडियस या नुकीले कोने
अपर्याप्त भौतिक शक्ति या कठोरता
असमान ताप उपचार
खुरदुरे मशीनिंग के निशान और सतह की खामियां
सतह को मजबूत करने या जंग से सुरक्षा प्रदान करने में कमी
शैंक और बिट कनेक्शन के बीच खराब संपर्क
ड्रिलिंग के दौरान विलक्षण प्रभाव
गलत तरीके से बिट को निकालना, जैसे कि हाथ के हथौड़े से बिट पर प्रहार करना।
अच्छे बिट डिज़ाइन में सेक्शन की मोटाई में अचानक बदलाव से बचना चाहिए। चिकनी त्रिज्याएँ और संतुलित ज्यामिति तनाव सांद्रता को कम करने में सहायक होती हैं। निर्माण के दौरान, मशीनिंग के निशानों को नियंत्रित किया जाना चाहिए, और ऊष्मा उपचार से महत्वपूर्ण क्षेत्रों में एकसमान गुणधर्म प्राप्त होने चाहिए।
फील्ड में उपयोग के दौरान, ऑपरेटरों को अत्यधिक कंपन या असामान्य झटके महसूस होने पर घिसे हुए बिट से ड्रिलिंग जारी रखने से बचना चाहिए। बार-बार दबाव पड़ने पर एक छोटी दरार भी तेजी से बढ़ सकती है।
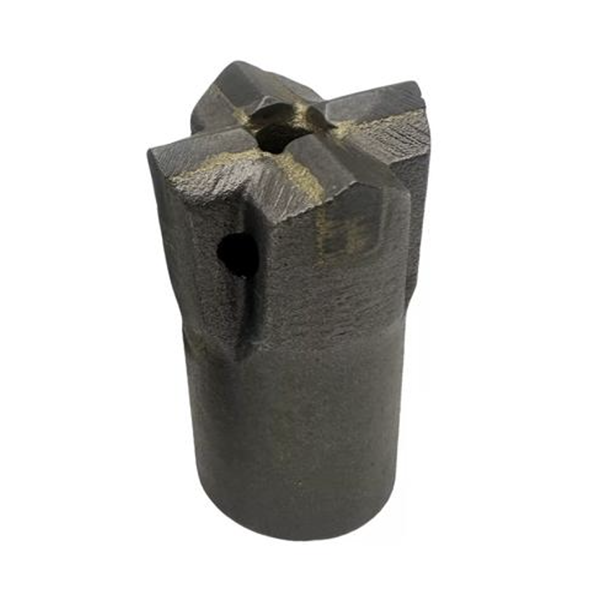
3. हानि और ब्लेड पृथक्करण सम्मिलित करें
क्रॉस बिट्स में आमतौर पर कठोर मिश्र धातु के इंसर्ट या कार्बाइड कटिंग एलिमेंट का उपयोग किया जाता है। यदि ये इंसर्ट ढीले हो जाते हैं, टूट जाते हैं या निकल जाते हैं, तो ड्रिलिंग की क्षमता तेजी से गिर सकती है।
इंसर्ट का नुकसान आमतौर पर खराब ब्रेज़िंग या बॉन्डिंग गुणवत्ता से जुड़ा होता है। स्टील बॉडी, कार्बाइड इंसर्ट, फिलर सामग्री और जॉइंट डिज़ाइन को एक साथ काम करना चाहिए। यदि ब्रेज़िंग प्रक्रिया को ठीक से नियंत्रित नहीं किया जाता है, तो जॉइंट में बार-बार होने वाले झटके और थर्मल साइक्लिंग को सहन करने के लिए पर्याप्त मजबूती नहीं हो सकती है।
इंसर्ट पॉकेट की ज्यामिति भी महत्वपूर्ण है। पॉकेट को कार्बाइड को ठीक से सहारा देना चाहिए, साथ ही ब्रेज़ की मोटाई और सामग्री के प्रवाह को भी सही रखना चाहिए। यदि इंसर्ट सही ढंग से नहीं बैठता है, तो संपर्क असमान हो सकता है और भार एक छोटे से क्षेत्र पर केंद्रित हो सकता है।
इंसर्ट खो जाने के संभावित कारणों में निम्नलिखित शामिल हैं:
गलत ब्रेज़िंग तापमान या समय
असंगत ब्रेज़ मिश्र धातु
ब्रेज़िंग से पहले सतह संदूषण
गलत इंसर्ट-पॉकेट ज्यामिति
खराब इंसर्ट पोजीशनिंग
अत्यधिक प्रभाव भार
शुष्क ड्रिलिंग और अत्यधिक गर्मी
ड्रिलिंग के गलत संरेखण के कारण तीव्र कंपन
निर्माताओं को नियंत्रित ब्रेज़िंग प्रक्रियाओं का उपयोग करना चाहिए और इंसर्ट इंस्टॉलेशन की गुणवत्ता का निरीक्षण करना चाहिए। ऑपरेटरों को यह सुनिश्चित करना चाहिए कि फ्लशिंग प्रभावी हो और यदि कोई इंसर्ट ढीला या क्षतिग्रस्त हो जाए तो ड्रिलिंग रोक देनी चाहिए।
4. प्रारंभिक कार्बाइड फ्रैक्चर
कार्बाइड इंसर्ट बेहद कठोर और घिसाव प्रतिरोधी होते हैं, लेकिन वे क्षति से पूरी तरह सुरक्षित नहीं होते। कार्बाइड की शुरुआती खराबी किनारों के टूटने, कोनों के चटकने, दरार पड़ने, इंसर्ट के टूटने या इंसर्ट के पूरी तरह से निकल जाने के रूप में दिखाई दे सकती है।
इसका कारण बिट डिज़ाइन, कार्बाइड ग्रेड, निर्माण गुणवत्ता, ड्रिलिंग की स्थिति या ऑपरेटर के व्यवहार से संबंधित हो सकता है। कार्बाइड इंसर्ट को स्टील बॉडी से पर्याप्त सपोर्ट मिलना चाहिए और इसे चट्टान की स्थिति के अनुरूप होना चाहिए। घर्षणयुक्त, कठोर चट्टान के लिए उपयुक्त कार्बाइड ग्रेड, नरम या अत्यधिक विखंडित चट्टानों में उपयोग किए जाने वाले कार्बाइड ग्रेड से भिन्न व्यवहार कर सकता है।
ड्रिलिंग की अनुचित विधियाँ अक्सर कार्बाइड के जल्दी खराब होने का एक प्रमुख कारण होती हैं। इसके सामान्य उदाहरणों में सूखी ड्रिलिंग, अत्यधिक ताप, प्रभावी प्रवेश के बिना छेद के तल तक पहुंचना, कटिंग एज को अत्यधिक तेज करना और क्षतिग्रस्त या असमान छेद में बिट चलाना शामिल हैं।
शुष्क ड्रिलिंग विशेष रूप से हानिकारक है क्योंकि इससे शीतलन और कतरनों को हटाने की प्रक्रिया धीमी हो जाती है। ऊष्मा तेजी से बढ़ सकती है, जिससे ब्रेज़ जोड़ कमजोर हो जाता है और कार्बाइड में ऊष्मीय तनाव बढ़ जाता है। खराब फ्लशिंग के कारण कतरनें दोबारा कुचल सकती हैं, जिससे घिसाव और कंपन बढ़ जाता है।
रीग्राइंडिंग एक और महत्वपूर्ण कारक है। घिसे हुए क्रॉस बिट को कार्बाइड के गंभीर रूप से क्षतिग्रस्त होने से पहले ही तेज कर लेना चाहिए। हालांकि, अत्यधिक ग्राइंडिंग से एक अत्यधिक तेज, कमजोर धार बन सकती है जो जल्दी टूट जाती है। रीग्राइंडिंग से केवल सामग्री हटाने के बजाय इच्छित कटिंग ज्यामिति को बहाल किया जाना चाहिए।
क्रॉस बिट के लंबे जीवनकाल के लिए निवारक उपाय
एक टिकाऊ क्रॉस बिट का चुनाव ही इसकी कुंजी है। बिट का डिज़ाइन, कार्बाइड की गुणवत्ता, स्टील बॉडी, टेपर सिस्टम और फ्लशिंग व्यवस्था चट्टान की कठोरता, घर्षण क्षमता, ड्रिलिंग उपकरण और छेद के आकार के अनुरूप होनी चाहिए।
ऑपरेटरों को निवारक रखरखाव की नियमित प्रक्रिया का भी पालन करना चाहिए:
ड्रिलिंग से पहले बिट और शैंक की फिटिंग की जांच कर लें।
कार्बाइड इंसर्ट में दरारें, ढीलापन और अत्यधिक घिसावट की जांच करें।
प्रभावी वायु या जल प्रवाह बनाए रखें
जहां फ्लशिंग की आवश्यकता हो, वहां ड्राई ड्रिलिंग से बचें।
सही इम्पैक्ट, रोटेशन और फीड सेटिंग्स का उपयोग करें।
कार्बाइड को गंभीर क्षति होने से पहले घिसे हुए कटिंग किनारों को फिर से ग्राइंड करें।
स्थापना या हटाने के दौरान बिट पर चोट न मारें।
क्षतिग्रस्त ड्रिल स्टील, घिसे हुए शैंक और विकृत रॉड को तुरंत बदलें।
असामान्य विफलता पैटर्न को रिकॉर्ड करें और ड्रिलिंग स्थितियों की समीक्षा करें।
निष्कर्ष
क्रॉस बिट की विफलता शायद ही कभी किसी एक कारक के कारण होती है। स्कर्ट का विस्तार, बॉडी में थकान के कारण फ्रैक्चर, इंसर्ट का खो जाना और कार्बाइड का टूटना डिजाइन की सीमाओं, सामग्री के गुणों, निर्माण में भिन्नता और गलत उपयोग के संयोजन के परिणामस्वरूप हो सकता है।
ड्रिलिंग ठेकेदारों के लिए सबसे कारगर रणनीति यह है कि वे अच्छी गुणवत्ता वाले क्रॉस बिट का चयन करें, उसे ड्रिलिंग की स्थितियों के अनुरूप बनाएं और उचित फ्लशिंग और रखरखाव प्रक्रियाओं के साथ उसका संचालन करें। यह तरीका ड्रिलिंग में एकरूपता ला सकता है, अप्रत्याशित डाउनटाइम को कम कर सकता है और प्रति मीटर ड्रिलिंग की कुल लागत को घटा सकता है।



