
ड्रिल टूल के टूटने की रोकथाम: 23CrNi3Mo स्टील के विफलता विश्लेषण से सीखे गए सबक
खनन, उत्खनन और ऊर्जा परियोजनाओं में उपयोग किए जाने वाले ड्रिल उपकरण उद्योग की कुछ सबसे कठिन यांत्रिक परिस्थितियों में काम करते हैं। डीटीएच हैमर के पुर्जे, शैंक, ड्रिल रॉड और बिट बॉडी को बार-बार होने वाले प्रभाव, मरोड़, झुकाव, घर्षण, जंग और संपर्क तनाव को सहन करना पड़ता है। जब कोई उपकरण समय से पहले टूट जाता है, तो इसका परिणाम केवल एक पुर्जे के नुकसान से कहीं अधिक होता है: ड्रिलिंग रुक जाती है, उत्पादन में देरी होती है और संबंधित उपकरण क्षतिग्रस्त हो सकते हैं।
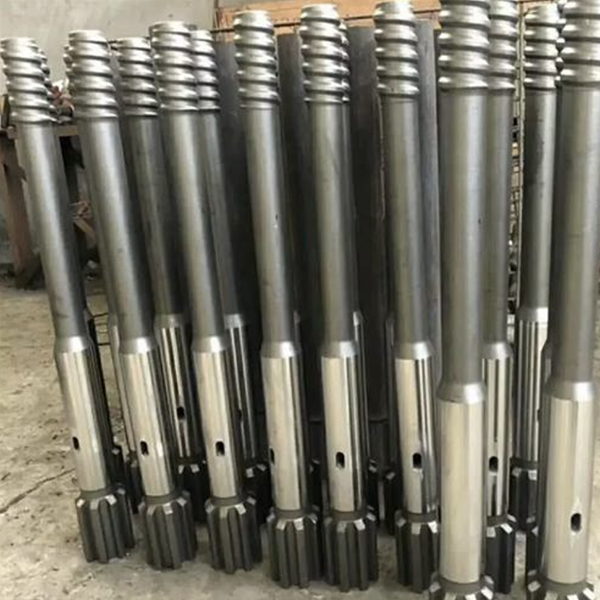
कार्बराइज्ड 23CrNi3Mo स्टील ड्रिल टूल्स का विफलता विश्लेषण निर्माताओं और उपयोगकर्ताओं के लिए मूल्यवान मार्गदर्शन प्रदान करता है। मुख्य बात यह है कि थकान प्रतिरोध क्षमता सतह की कठोरता और कोर की मजबूती के बीच संतुलन, साथ ही मशीनिंग सटीकता, हीट ट्रीटमेंट और समग्र सामग्री गुणवत्ता पर निर्भर करती है।
ड्रिल उपकरण थकान के कारण विफलता के प्रति संवेदनशील क्यों होते हैं?
ड्रिलिंग चक्र के दौरान ड्रिल टूल पर बार-बार भार पड़ता है। प्रभाव ऊर्जा टूल बॉडी से होकर गुजरती है, जबकि घूर्णन और फीड बल अतिरिक्त तनाव उत्पन्न करते हैं। वास्तविक कार्य परिस्थितियों में, घटक को निम्नलिखित का भी सामना करना पड़ सकता है:
गलत संरेखण या छेद में विचलन के कारण झुकाव।
घूर्णन और बिट-रॉक संपर्क से उत्पन्न मरोड़युक्त भार।
चट्टान की धूल और कतरनों से होने वाला घर्षणजन।
खदान के पानी, फ्लशिंग पानी या गीली ड्रिलिंग स्थितियों के कारण होने वाला क्षरण।
स्प्लाइन, थ्रेड, शोल्डर और मशीनीकृत ट्रांज़िशन पर स्थानीय तनाव सांद्रता।
ये भार स्थिर नहीं होते। ड्रिलिंग के दौरान ये हजारों बार दोहराए जाते हैं, जिससे थकान प्रतिरोध क्षमता बेहद महत्वपूर्ण हो जाती है। सतह पर छोटे-छोटे दोष, तेज मशीनिंग के निशान, खराब जोड़ या अनुपयुक्त ताप उपचार दरार उत्पन्न करने वाले कारक बन सकते हैं। एक बार दरार बन जाने पर, प्रभाव भार इसे तेजी से आगे बढ़ा सकता है।
ड्रिल टूल के प्रदर्शन में कार्बराइजिंग की भूमिका
कार्बराइजिंग का उपयोग आमतौर पर कठोर, घिसाव-प्रतिरोधी सतह बनाने के लिए किया जाता है, जबकि कोर को अधिक मजबूत बनाए रखा जाता है। ड्रिल टूल्स के लिए, यह संयोजन आवश्यक है। सतह को घिसाव और संपर्क क्षति का प्रतिरोध करना चाहिए, जबकि कोर को प्रभाव ऊर्जा को अवशोषित करना चाहिए और भंगुर फ्रैक्चर को रोकना चाहिए।
एक सफल कार्बराइज्ड संरचना में कठोर सतह से नरम, अधिक मजबूत आंतरिक परत तक क्रमिक परिवर्तन होना चाहिए। कठोरता का यह क्रमिक परिवर्तन तनाव को वितरित करने में मदद करता है और परतों के बीच गुणों में अचानक परिवर्तन के जोखिम को कम करता है।
यदि कार्बराइज्ड परत बहुत भंगुर, असमान या कोर से ठीक से मेल न खाती हो, तो थकान प्रतिरोध कम हो सकता है। एक संकीर्ण संक्रमण क्षेत्र कठोरता और सूक्ष्म संरचना में तीव्र परिवर्तन उत्पन्न कर सकता है। बार-बार प्रभाव पड़ने पर, यह क्षेत्र दरार पड़ने के प्रति संवेदनशील हो सकता है। इसके विपरीत, एक व्यापक और चिकना संक्रमण उपकरण को दरार की शुरुआत को रोकने और दरार के प्रसार को धीमा करने में मदद करता है।
फ्रैक्चर की उपस्थिति से मूल कारण की पहचान करने में मदद मिलती है।
फ्रैक्चर-सतह परीक्षण ड्रिल-टूल विफलता विश्लेषण में सबसे उपयोगी विधियों में से एक है। स्कैनिंग इलेक्ट्रॉन माइक्रोस्कोपी से यह पता चल सकता है कि दरार थकान के कारण धीरे-धीरे बढ़ी या घटक अचानक टूट गया।
बेहतर थकान प्रतिरोध क्षमता वाले घटक अक्सर अंतिम विफलता से पहले दरार वृद्धि के प्रमाण दिखाते हैं, जिनमें थकान की धारियाँ और नमनीय गड्ढे शामिल हैं। ये विशेषताएँ दर्शाती हैं कि सामग्री ने ऊर्जा को अवशोषित किया और समय के साथ दरार के प्रसार का प्रतिरोध किया।
इसके विपरीत, एक भंगुर फ्रैक्चर अपेक्षाकृत चिकना दिखाई दे सकता है और उसमें सीमित प्लास्टिक विरूपण हो सकता है। यह संकेत दे सकता है कि किसी दोष या तनाव सांद्रता के कारण सामग्री को पर्याप्त रूप से विकृत होने का अवसर मिलने से पहले ही तेजी से फ्रैक्चर हो गया।
विफलता का स्थान भी महत्वपूर्ण है। स्प्लाइन, थ्रेड रूट और तीव्र ज्यामितीय परिवर्तन तनाव संकेंद्रण के सामान्य स्थान हैं। यदि फ्रैक्चर लगातार स्प्लाइन किनारे या मशीनीकृत कोने से शुरू होते हैं, तो जांच सतह की फिनिश, आयामी सटीकता, उपकरण की ज्यामिति और स्थानीय ताप-उपचार प्रभावों पर केंद्रित होनी चाहिए।
सूक्ष्म संरचना और कठोरता को एक साथ काम करना चाहिए
कठोर सतह का मतलब यह नहीं है कि वह टिकाऊ भी होगी। ड्रिल टूल की विश्वसनीयता कार्बराइज्ड परत, संक्रमण क्षेत्र और कोर संरचना के बीच के संबंध पर निर्भर करती है।
इम्पैक्ट ड्रिलिंग के कई घटकों के लिए, वांछित संरचना में उच्च कठोरता वाली सतह के साथ-साथ पर्याप्त मजबूती बनाए रखने वाला कोर भी शामिल होता है। कठोरता का क्रमिक स्तर भंगुरता को कम करने में सहायक हो सकता है। सूक्ष्म संरचना को इस प्रकार नियंत्रित किया जाना चाहिए कि अत्यधिक भंगुरता से बचा जा सके और साथ ही घिसावट और विरूपण के प्रति पर्याप्त प्रतिरोध भी सुनिश्चित हो सके।
मार्टेन्सिटिक संरचनाएं उच्च कठोरता प्रदान कर सकती हैं, लेकिन कोर में अत्यधिक कठोरता या अचानक परिवर्तन क्षेत्र से मजबूती कम हो सकती है। कोर में बेनिटिक या टेम्पर की गई संरचनाएं, विशिष्ट डिजाइन और ताप-उपचार प्रक्रिया के आधार पर, प्रभाव प्रतिरोध को बढ़ाने में सहायक हो सकती हैं।
सही परिणाम कोई एक सार्वभौमिक कठोरता मान नहीं है। यह एक नियंत्रित गुण प्रोफ़ाइल है जो उपकरण की ज्यामिति, मिश्र धातु संरचना, परिचालन भार और अपेक्षित घिसाव की स्थितियों से मेल खाती है।
इस्पात की स्वच्छता आज भी मायने रखती है
अधात्विक अशुद्धियाँ, जब बड़ी हों, असमान रूप से वितरित हों या अत्यधिक तनावग्रस्त सतहों के निकट स्थित हों, तो थकान उत्पन्न करने का कारण बन सकती हैं। अतः, स्वच्छ इस्पात निर्माण प्रक्रिया के माध्यम से ऑक्साइड और सल्फाइड अशुद्धियों को नियंत्रित किया जाना चाहिए।
हालांकि, छोटे-छोटे कणों की उपस्थिति हर विफलता का स्वतः कारण नहीं होती। यदि कण बारीक हों और अच्छी तरह नियंत्रित हों, तो इसका अधिक महत्वपूर्ण कारण ऊष्मा उपचार में असंतुलन, संक्रमण क्षेत्र का खराब डिज़ाइन, सतह की खामियां या मशीनिंग से होने वाली क्षति हो सकती है।
एक संपूर्ण विफलता जांच में निम्नलिखित बातों की जांच की जानी चाहिए:
फ्रैक्चर की उत्पत्ति और दरार के बढ़ने की दिशा।
सतही और उपसतही सूक्ष्म संरचना।
कार्बराइज्ड केस की गहराई और कठोरता का ग्रेडिएंट।
कोर की कठोरता और मजबूती के संकेतक।
समावेशन का आकार, प्रकार और वितरण।
स्प्लाइन, थ्रेड और शोल्डर की ज्यामिति।
मशीनिंग के निशान, ग्राइंडिंग के जलने के निशान और सतह की खुरदरापन।
वास्तविक ड्रिलिंग की स्थिति और रखरखाव संबंधी रिकॉर्ड।
उपकरण के जीवनकाल को बेहतर बनाने वाले विनिर्माण नियंत्रण
ड्रिल टूल के जीवनकाल को बेहतर बनाने के लिए कच्चे माल से लेकर अंतिम निरीक्षण तक समन्वित गुणवत्ता नियंत्रण की आवश्यकता होती है।
इस्पात उत्पादन में संरचना, स्वच्छता और पृथक्करण को नियंत्रित किया जाना चाहिए। रोलिंग और फोर्जिंग में एकसमान सूक्ष्म संरचना बनाए रखनी चाहिए और मोटे दाने वाले क्षेत्रों से बचना चाहिए। मशीनिंग में तीखे खांचे, गहरे औजार के निशान और अनियमित सतह फिनिश को कम से कम करना चाहिए। महत्वपूर्ण सतहों का निरीक्षण ऊष्मा उपचार से पहले और फिर शिपमेंट से पहले किया जाना चाहिए।
कार्बराइजिंग और उसके बाद की ऊष्मा उपचार प्रक्रिया में विशेष रूप से सावधानीपूर्वक नियंत्रण की आवश्यकता होती है। केस की गहराई, कार्बन की मात्रा, शमन दर और टेम्परिंग की स्थितियाँ अंतिम सूक्ष्म संरचना और कठोरता प्रोफ़ाइल को प्रभावित करती हैं। एक सुदृढ़ प्रक्रिया से घिसाव-प्रतिरोधी सतह, एक सुगम संक्रमण क्षेत्र और एक मजबूत कोर प्राप्त होता है।
निर्माताओं को महत्वपूर्ण उत्पादों के लिए कठोरता माप, धातुकर्म संबंधी जांच, आयामी निरीक्षण और थकान संबंधी परीक्षण जैसी प्रक्रिया सत्यापन विधियों का भी उपयोग करना चाहिए।
उपयोगकर्ताओं के लिए व्यावहारिक कदम
ड्रिलिंग ठेकेदार सही संचालन के माध्यम से समय से पहले होने वाली विफलताओं को भी कम कर सकते हैं। औजारों का चयन ड्रिल की प्रभाव ऊर्जा, टॉर्क और छेद के व्यास के अनुरूप होना चाहिए। घिसे हुए कपलिंग, खराब संरेखण और अत्यधिक फीड बल जैसी समस्याओं को शीघ्र ही ठीक कर लेना चाहिए। ऑपरेटरों को स्प्लाइन, थ्रेड और संपर्क सतहों का नियमित रूप से निरीक्षण करना चाहिए और दरारें गंभीर विफलताओं में तब्दील होने से पहले क्षतिग्रस्त औजारों को हटा देना चाहिए।
लक्ष्य केवल ड्रिल टूल को अधिक कठोर बनाना नहीं है। लक्ष्य है घिसाव प्रतिरोध, मजबूती, थकान प्रतिरोध और निर्माण सटीकता का सही संतुलन वाला एक घटक बनाना। 23CrNi3Mo ड्रिल टूल्स के लिए, यह संतुलन चुनौतीपूर्ण चट्टान-ड्रिलिंग वातावरण में विश्वसनीय और लंबे समय तक चलने वाले प्रदर्शन की नींव है।



