
कोन बिट्स के लिए वार्म एक्सट्रूज़न: बेहतर रॉक ड्रिलिंग टूल निर्माण का एक व्यावहारिक मार्ग
ड्रिलिंग और अन्वेषण के कई अनुप्रयोगों में कोन बिट्स महत्वपूर्ण कार्यशील घटक होते हैं। ये घर्षणयुक्त वातावरण में काम करते हैं, बार-बार लगने वाले झटकों का सामना करते हैं, और खनन, उत्खनन, भू-तकनीकी ड्रिलिंग और निर्माण परियोजनाओं में बड़ी मात्रा में उपयोग किए जाते हैं। इन परिस्थितियों के कारण, निर्माताओं को बिट की मजबूती, आयामी स्थिरता, उत्पादन दक्षता और सामग्री लागत के बीच संतुलन बनाए रखना आवश्यक होता है।
परंपरागत कोन बिट निर्माण की शुरुआत अक्सर गोल छड़ से होती है और अंतिम आकार देने के लिए इसमें टर्निंग, मिलिंग और अन्य कटिंग प्रक्रियाओं का उपयोग किया जाता है। यह प्रक्रिया परिचित और लचीली है, लेकिन इससे कई चुनौतियाँ भी उत्पन्न हो सकती हैं। जटिल प्रोफाइल के लिए अधिक मशीनिंग समय की आवश्यकता होती है, सामग्री का उपयोग कम हो सकता है, और कटिंग के कारण धातु के प्रवाह में रुकावट से अत्यधिक तनाव वाले क्षेत्रों में थकान प्रतिरोध कम हो सकता है।
वार्म एक्सट्रूज़न चुनिंदा कोन बिट डिज़ाइनों के लिए एक और विनिर्माण विकल्प प्रदान करता है। सामग्री के पुनर्क्रिस्टलीकरण तापमान से नीचे नियंत्रित तापमान सीमा में गर्म ब्लैंक को आकार देकर, निर्माता बेहतर आयामी नियंत्रण और अधिक निरंतर आंतरिक कण प्रवाह को बनाए रखते हुए विरूपण प्रतिरोध को कम कर सकते हैं। ड्रिलिंग टूल निर्माताओं का लक्ष्य केवल मशीनिंग को प्रतिस्थापित करना नहीं है। बल्कि एक अधिक स्थिर उत्पादन मार्ग बनाना है जो गुणवत्ता, उत्पादकता और दीर्घकालिक टूल विश्वसनीयता को सुनिश्चित करे।
कोन बिट बनाने की विधि क्यों महत्वपूर्ण है?
चट्टान भेदने वाले उपकरण को ड्रिल स्ट्रिंग से चट्टान तक प्रभाव ऊर्जा को कुशलतापूर्वक स्थानांतरित करना चाहिए। इसलिए बिट बॉडी को बार-बार पड़ने वाले भार, कंपन, घिसाव और थकान के कारण होने वाली दरारों के जोखिम का सामना करना चाहिए। निर्माण गुणवत्ता का इस प्रदर्शन पर सीधा प्रभाव पड़ता है।
जब शंकु के आकार के किसी पुर्जे का निर्माण मुख्य रूप से मशीनिंग द्वारा किया जाता है, तो मूल छड़ से काफी मात्रा में सामग्री निकल सकती है। इससे अपशिष्ट बढ़ सकता है और निर्माण चक्र का समय बढ़ सकता है। मशीनिंग से मूल धातु संरचना भी उजागर हो जाती है, बजाय इसके कि फाइबर के प्रवाह को अंतिम आकार के चारों ओर निर्देशित किया जाए।
निर्माण-आधारित प्रक्रिया से सामग्री की अधिक मात्रा संरक्षित रहती है और आंतरिक प्रवाह रेखाएं पुर्जे के बाहरी आकार का अनुसरण कर पाती हैं। सैद्धांतिक रूप से, यह चक्रीय भार वाले घटकों के लिए लाभकारी हो सकता है। हालांकि, अंतिम परिणाम कई कारकों पर निर्भर करता है, जिनमें सामग्री का चयन, ताप नियंत्रण, डाई डिज़ाइन, स्नेहन, निर्माण बल, ऊष्मा उपचार और गुणवत्ता निरीक्षण शामिल हैं।
इसी कारणवश, वार्म एक्सट्रूज़न को एक एकल उत्पादन चरण के बजाय एक नियंत्रित विनिर्माण प्रणाली के रूप में देखा जाना चाहिए।
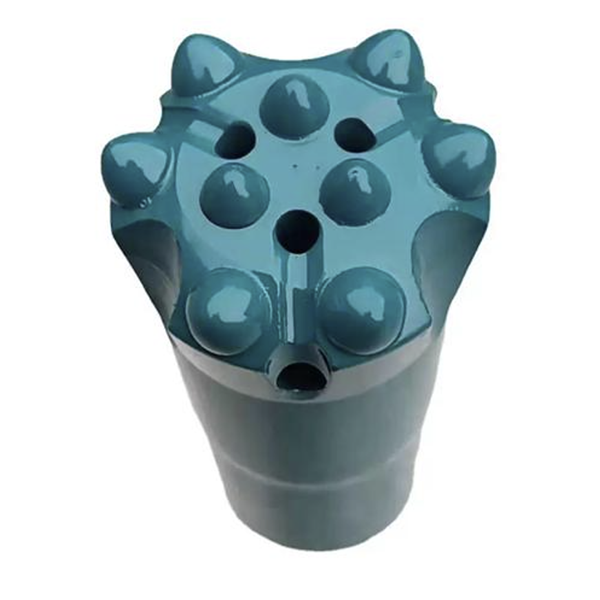
वार्म एक्सट्रूज़न क्या है?
निर्माण तापमान के आधार पर एक्सट्रूज़न प्रक्रियाओं को अक्सर कोल्ड एक्सट्रूज़न, वार्म एक्सट्रूज़न और हॉट एक्सट्रूज़न में विभाजित किया जाता है।
कोल्ड एक्सट्रूज़न से उत्कृष्ट आयामी सटीकता और सतह की गुणवत्ता प्राप्त की जा सकती है, लेकिन इस प्रक्रिया में सामग्री की विरूपण प्रतिरोधकता अपेक्षाकृत अधिक होती है। इससे प्रेस की आवश्यक क्षमता और टूल लोड बढ़ जाता है। कोल्ड-फॉर्म्ड पार्ट्स को वर्क हार्डनिंग को नियंत्रित करने के लिए अतिरिक्त उपचार की भी आवश्यकता हो सकती है।
गर्म एक्सट्रूज़न से निर्माण प्रतिरोध में काफी कमी आती है, लेकिन इससे अधिक ऑक्सीकरण, कम आयामी सटीकता और सतह की गुणवत्ता संबंधी संभावित समस्याएं उत्पन्न हो सकती हैं।
वार्म एक्सट्रूज़न एक मध्य मार्ग प्रदान करने के लिए बनाया गया है। इसमें वर्कपीस को कमरे के तापमान से ऊपर लेकिन पुनर्क्रिस्टलीकरण सीमा से नीचे गर्म किया जाता है। सही तापमान पर, कोल्ड एक्सट्रूज़न की तुलना में सामग्री को आकार देना आसान हो जाता है, साथ ही उच्च तापमान पर आकार देने से जुड़ी कुछ पैमाने और आयामी नियंत्रण संबंधी समस्याओं से भी बचा जा सकता है।
कोन बिट निर्माण के लिए, गर्म एक्सट्रूज़न कई संभावित लाभ प्रदान कर सकता है:
कोल्ड एक्सट्रूज़न की तुलना में कम निर्माण बल
कई हॉट-फॉर्मिंग विधियों की तुलना में बेहतर आयामी नियंत्रण
व्यापक कटाई प्रक्रियाओं की तुलना में सामग्री की बर्बादी कम होती है।
पार्ट प्रोफाइल के आसपास धातु के प्रवाह में संभावित सुधार
औजारों और प्रक्रिया नियंत्रण की अच्छी व्यवस्था होने पर उच्च मात्रा में उत्पादन के लिए उपयुक्त।
वार्म-एक्सट्रूडेड कोन बिट के लिए प्रक्रिया मार्ग
एक सामान्य प्रक्रिया उपयुक्त व्यास और लंबाई वाले ब्लैंक का चयन करने से शुरू होती है। ब्लैंक का आकार सावधानीपूर्वक निर्धारित किया जाना चाहिए ताकि अत्यधिक विरूपण को कम किया जा सके और साथ ही यह सुनिश्चित किया जा सके कि डाई कैविटी को भरने के लिए पर्याप्त सामग्री उपलब्ध हो। ब्लैंक की अच्छी तैयारी से स्थिर फिलिंग सुनिश्चित होती है, दोषों का खतरा कम होता है और फॉर्मिंग डाइज़ की सुरक्षा में मदद मिलती है।
इसके बाद वर्कपीस को निर्दिष्ट निर्माण तापमान तक गर्म किया जाता है। सटीक तापमान सीमा स्टील की गुणवत्ता, भाग की ज्यामिति, विरूपण स्तर और उपकरण की क्षमता पर निर्भर करती है। 40Cr जैसे मध्यम कार्बन मिश्र धातु इस्पात के लिए, मूल तकनीकी चर्चा से पता चलता है कि नियंत्रित गर्म निर्माण सीमा विरूपण प्रतिरोध को कम कर सकती है, साथ ही काफी उच्च तापमान से जुड़े गंभीर सतह ऑक्सीकरण से भी बचा जा सकता है।
इंडक्शन हीटिंग आमतौर पर उपयोगी होती है क्योंकि यह तीव्र और दोहराने योग्य हीटिंग प्रदान कर सकती है। हालांकि, लक्षित तापमान को प्रक्रिया परीक्षणों और उत्पादन निगरानी के माध्यम से सत्यापित किया जाना चाहिए। अधिक गर्म करने से ऑक्सीकरण और सतह पर परत जमने की समस्या बढ़ सकती है, जबकि अपर्याप्त हीटिंग से फॉर्मिंग लोड बढ़ सकता है और डाई का घिसाव तेज हो सकता है।
गर्म करने के बाद, वर्कपीस और डाई कैविटी में लुब्रिकेंट लगाया जाता है। फिर ब्लैंक को डाई में रखा जाता है, सटीक स्थिति में सेट किया जाता है और दबाकर आकार दिया जाता है। आकार देने की प्रक्रिया पूरी होने के बाद डाई खुल जाती है और एक इजेक्टर सिस्टम तैयार वर्कपीस को बाहर निकाल लेता है।
यह सुनने में सरल लगता है, लेकिन प्रत्येक चरण में नियंत्रण आवश्यक है। असमान ताप, अपर्याप्त स्नेहन, गलत आकार का सांचा या अस्थिर डाई संरेखण अपूर्ण भराई, चिपकने, आयामी भिन्नता या समय से पहले औजार की विफलता का कारण बन सकते हैं।
स्नेहन की भूमिका
वार्म एक्सट्रूज़न में लुब्रिकेशन सबसे महत्वपूर्ण भागों में से एक है। लुब्रिकेंट को घर्षण कम करना चाहिए, डाई की सतह की रक्षा करनी चाहिए, वर्कपीस को कैविटी में आसानी से प्रवाहित होने में मदद करनी चाहिए और निर्माण तापमान पर प्रभावी बने रहना चाहिए।
कोन बिट उत्पादन के लिए, स्नेहक प्रणाली में ग्रेफाइट-आधारित सामग्री या चयनित प्रक्रिया के लिए उपयुक्त अन्य उच्च-तापमान सूत्र शामिल हो सकते हैं। स्नेहक को डाई की सतह पर मज़बूती से चिपकना चाहिए और निर्माण के दौरान एक स्थिर परत बनानी चाहिए। यदि स्नेहन अनियमित है, तो प्रेस का भार बढ़ सकता है, सतह की गुणवत्ता कम हो सकती है और डाई जल्दी घिस सकती है।
निर्माताओं को तापमान, ठहराव समय, दबाव, उपकरण सामग्री और पुर्जे की ज्यामिति जैसे कारकों को ध्यान में रखते हुए परीक्षणों के माध्यम से स्नेहक के प्रदर्शन को सत्यापित करना चाहिए। एक प्रेस या डाई डिज़ाइन पर अच्छा प्रदर्शन करने वाला स्नेहक किसी अन्य उत्पादन वातावरण में समान रूप से प्रदर्शन नहीं कर सकता है।
डाई डिजाइन संबंधी विचार
वार्म एक्सट्रूज़न प्रक्रिया की स्थिरता और व्यावसायिक व्यावहारिकता पर डाई डिज़ाइन का बहुत प्रभाव पड़ता है। शंकु के आकार के वर्कपीस में अक्सर व्यास बदलते रहते हैं और उनकी आकृति जटिल होती है, इसलिए डाई को अत्यधिक घर्षण या स्थानीय तनाव संकेंद्रण पैदा किए बिना सामग्री प्रवाह को निर्देशित करना आवश्यक है।
स्प्लिट-डाई संरचना, बने हुए शंकु के टुकड़ों को निकालने के लिए उपयोगी हो सकती है। डाई की सतहों का टेपर कोण विशेष रूप से महत्वपूर्ण है। यदि टेपर बहुत अधिक हो, तो भार पड़ने पर सतहें अलग हो सकती हैं। यदि यह बहुत कम हो, तो डाई को निकालना मुश्किल हो सकता है या प्रक्रिया के दौरान उसकी स्थिरता बिगड़ सकती है।
मूल तकनीकी चर्चा में परीक्षण किए गए डिज़ाइन में 15 डिग्री के टेपर को एक प्रभावी संदर्भ के रूप में पहचाना गया था। इस मान को सार्वभौमिक विनिर्देश के रूप में नहीं माना जाना चाहिए। यह एक प्रक्रिया संदर्भ है जिसकी पुष्टि उत्पादन में उपयोग की जाने वाली वास्तविक सामग्री, पुर्जे के आकार, प्रेस टनेज और डाई संरचना के आधार पर की जानी चाहिए।
एक विश्वसनीय इजेक्टर तंत्र भी आवश्यक है। जब बना हुआ कोन बिट पंच या डाई कैविटी में मजबूती से फंसा रहता है, तो उसे मैन्युअल रूप से निकालने से प्रक्रिया धीमी हो सकती है और सुरक्षा जोखिम पैदा हो सकते हैं। एक सही ढंग से डिज़ाइन किया गया स्टॉप और इजेक्शन सिस्टम वर्कपीस को टूलिंग से अलग करने में मदद करता है और निरंतर उत्पादन को सुनिश्चित करता है।
उत्पादन लाभ और गुणवत्ता नियंत्रण
मशीनिंग पर आधारित पारंपरिक विधि की तुलना में, वार्म एक्सट्रूज़न से सामग्री का बेहतर उपयोग हो सकता है और कटिंग प्रक्रियाओं की संख्या कम हो सकती है। इससे बार-बार बनने वाले और अधिक मात्रा में उत्पादित होने वाले पुर्जों की उत्पादन क्षमता में भी सुधार हो सकता है। यह तकनीक विशेष रूप से तब उपयोगी है जब पुर्जों की ज्यामिति इतनी जटिल हो कि मशीनिंग धीमी हो जाए, लेकिन इतनी मानकीकृत हो कि इसके लिए विशेष टूलिंग का उपयोग करना उचित हो।
फिर भी, गर्म एक्सट्रूज़न हर कोन बिट के लिए सबसे अच्छा विकल्प नहीं है। टूलिंग में निवेश, डाई का रखरखाव, प्रेस की क्षमता, सामग्री की स्थिरता और गुणवत्ता नियंत्रण संसाधनों जैसे सभी कारकों पर विचार करना आवश्यक है।
एक सुदृढ़ निरीक्षण योजना में आयामी जाँच, सतह की स्थिति की जाँच, आवश्यक ताप उपचार के बाद कठोरता का सत्यापन और अनुप्रयोग की आवश्यकता पड़ने पर आंतरिक दोषों का मूल्यांकन शामिल होना चाहिए। निर्माताओं को निर्माण बल, ब्लैंक तापमान, स्नेहन की स्थिति और डाई घिसाव के रुझानों की भी निगरानी करनी चाहिए। ये रिकॉर्ड प्रक्रिया में होने वाले विचलन को गुणवत्ता संबंधी समस्या बनने से पहले ही पहचानने में सहायक होते हैं।
निष्कर्ष
वार्म एक्सट्रूज़न, कोन बिट्स और अन्य रॉक ड्रिलिंग टूल कंपोनेंट्स के निर्माण के लिए एक आशाजनक तरीका प्रदान करता है, जिनमें मजबूती, स्थिरता और कुशल उत्पादन की आवश्यकता होती है। नियंत्रित हीटिंग, उपयुक्त लुब्रिकेशन, स्थिर डाई डिज़ाइन और विश्वसनीय इजेक्शन को मिलाकर, निर्माता उपयोगी आयामी सटीकता बनाए रखते हुए और सामग्री के बेहतर उपयोग के साथ-साथ निर्माण प्रतिरोध को कम कर सकते हैं।
सबसे महत्वपूर्ण सबक यह है कि निर्माण प्रक्रिया को एक संपूर्ण प्रणाली के रूप में तैयार किया जाना चाहिए। तापमान, ब्लैंक की ज्यामिति, उपकरण, स्नेहन, प्रेस की क्षमता और निरीक्षण मानक सभी एक साथ काम करते हैं। सावधानीपूर्वक सत्यापन के साथ, वार्म एक्सट्रूज़न ड्रिलिंग टूल कंपनियों के लिए एक मूल्यवान विनिर्माण विधि बन सकती है जो उत्पादकता और उत्पाद स्थायित्व दोनों को बेहतर बनाना चाहती हैं।



