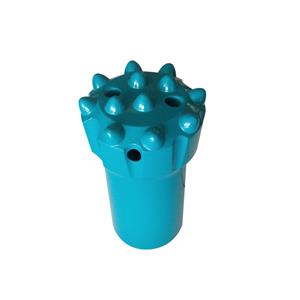
थ्रेडेड बटन बिट मशीनिंग: टूल लाइफ को सुरक्षित रखने वाले 5 नियंत्रण
थ्रेडेड बटन बिट की मशीनिंग से बिट की आयु कैसे निर्धारित होती है?
एक थ्रेडेड बटन बिट वर्कशॉप से निकलते समय एकदम सही दिख सकता है, लेकिन फिर भी पहले ही प्रयास में उसकी प्रभाव ऊर्जा कम हो सकती है। अक्सर समस्या इसके शैंक के भीतर छिपी होती है: मशीनिंग डेटम ऑपरेशन के बीच बदल गया हो, चिप ग्रूव के बगल में एक नुकीला कोना छूट गया हो, या किसी बर्र ने ड्रिल रॉड को नुकसान पहुँचाया हो।
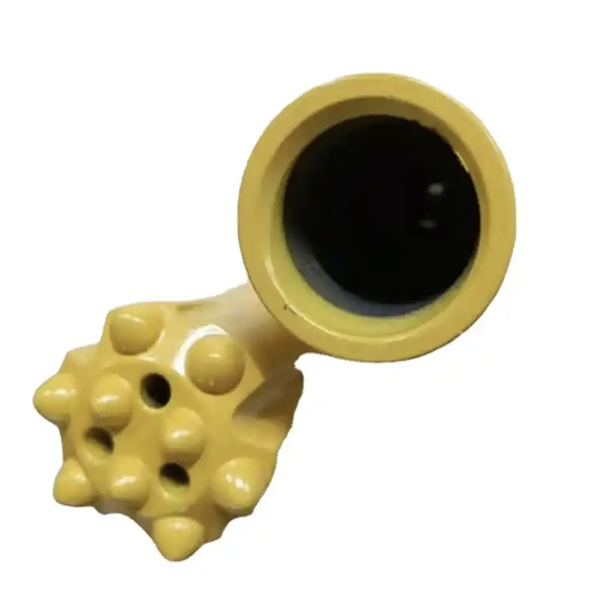
शैंक बॉडी केवल बटनों को पकड़ने वाला स्टील का एक टुकड़ा नहीं है। यह प्रभाव ऊर्जा को स्थानांतरित करता है, थ्रेडेड कनेक्शन को सहारा देता है, घूर्णन को निर्देशित करता है और चट्टान के चूर्ण को हटाने में मदद करता है। इसलिए, मशीनिंग में छोटी-मोटी त्रुटियाँ असेंबली की समस्याओं, असमान लोडिंग, तनाव संकेंद्रण और समय से पहले विफलता का कारण बन सकती हैं।
निम्नलिखित नियंत्रण विश्वसनीय थ्रेडेड बटन बिट मशीनिंग की नींव हैं।
1. पूरी प्रक्रिया के दौरान एक ही मशीनिंग डेटम का उपयोग करें
बाहरी व्यास की टर्निंग, थ्रेड कटिंग और चिप निकासी ग्रूव की मिलिंग के लिए एक ही मशीनिंग डेटम का उपयोग किया जाना चाहिए। उत्पादन के दौरान डेटम को बदलने से कोएक्सियलिटी त्रुटियां उत्पन्न हो सकती हैं।
इस स्थिति के बाद भी बिट शायद देखने में सामान्य लग जाए, लेकिन थ्रेड, बाहरी व्यास और चिप पैसेज का केंद्र एक ही रेखा पर नहीं रह सकता है। एक बार जब बिट प्रभाव के साथ काम करने लगता है, तो यह असंतुलन असमान संपर्क पैदा कर सकता है और ऊर्जा हस्तांतरण की दक्षता को कम कर सकता है।
एक स्थिर प्रक्रिया स्पष्ट आधार योजना, सुसंगत क्लैम्पिंग और प्रत्येक प्रमुख सेटअप परिवर्तन के बाद सत्यापन से शुरू होती है।
2. धागे को ऊर्जा स्थानांतरण घटक के रूप में मानें।
थ्रेड, बटन बिट और उससे मेल खाने वाली ड्रिल रॉड के बीच मुख्य संपर्क सूत्र होता है। इसे थ्रेड के आकार, पिच, प्रोफाइल और टॉलरेंस के लिए ड्राइंग में दी गई आवश्यकताओं को पूरा करना आवश्यक है।
बहुत अधिक गैप होने से इम्पैक्ट एनर्जी बर्बाद हो सकती है और सतहों पर घिसाव बढ़ सकता है। बहुत कम गैप होने से असेंबली मुश्किल हो सकती है या कनेक्शन जाम हो सकता है। उत्पादन ड्रिलिंग कार्य में ये दोनों ही स्थितियाँ स्वीकार्य नहीं हैं।
धागे की गुणवत्ता की जांच केवल नाममात्र व्यास तक ही सीमित नहीं होनी चाहिए। धागे की सतह, उभरा हुआ क्षेत्र और धागे का फैलाव खरोंच, धब्बों, खुरदरेपन और ऑक्साइड परत से मुक्त होना चाहिए। ये दोष संयोजन में बाधा डाल सकते हैं और थकान क्षति के आरंभिक बिंदु बन सकते हैं।
रॉक ड्रिल बिट्स के खरीदारों को हमेशा थ्रेड स्टैंडर्ड और मैचिंग रॉड स्पेसिफिकेशन की एक साथ पुष्टि करनी चाहिए। एक अच्छी बिट भी असंगत कनेक्शन की कमी को पूरा नहीं कर सकती।
3. रॉक पाउडर को साफ निकास दें
चिप निकासी खांचे और छेद ड्राइंग में दिए गए स्थान और आयामों के अनुसार मशीनिंग द्वारा बनाए जाने चाहिए। इनका उद्देश्य कुचले हुए पत्थर को छेद से बाहर निकलने का विश्वसनीय मार्ग प्रदान करना है। यदि मार्ग गलत जगह पर स्थित हो या अवरुद्ध हो जाए, तो बिट के चारों ओर पाउडर जमा हो सकता है और घर्षण, गर्मी और टूट-फूट को बढ़ा सकता है।
खांचे के मुख, तल और किनारों पर उपयुक्त R संक्रमण का प्रयोग किया जाना चाहिए। नुकीले कोने दो कारणों से खतरनाक होते हैं: इनमें चट्टान के कण फंस सकते हैं, और बार-बार प्रभाव पड़ने पर ये तनाव का संकेंद्रण करते हैं।
यही सिद्धांत शैंक बॉडी पर हर ट्रांज़िशन पर लागू होता है:
बाहरी व्यास की ओर पतला होता हुआ भाग
अंतिम सिरे तक का बाहरी व्यास
चिप ग्रूव से थ्रेडेड सेक्शन तक
चित्र में दर्शाए गए अनुभाग में कोई अन्य परिवर्तन
इन क्षेत्रों में 90 डिग्री के तीखे मोड़ के बजाय निर्दिष्ट फ़िलेट त्रिज्या का पालन किया जाना चाहिए। मशीनिंग के बाद, एक साधारण हाथ से जाँच करना उपयोगी होता है। ऑपरेटर को उन उभारों, उठे हुए किनारों या बर्र्स को महसूस करना चाहिए जो त्वरित दृश्य निरीक्षण में स्पष्ट नहीं हो सकते हैं।
4. सतहों को मशीनिंग करते समय जितनी सावधानी से खुरदरा करें, उतनी ही सावधानी से खुरदरा करें।
पूरी तरह से डिबरिंग करना एक बुनियादी आवश्यकता है, न कि केवल दिखावटी फिनिशिंग स्टेप। थ्रेड रूट्स, प्रोफाइल किनारों और रिलीफ ग्रूव के कोनों पर विशेष ध्यान देना चाहिए।
एक व्यावहारिक विधि है बारीक अपघर्षक पेपर से नियंत्रित हाथ से फिनिशिंग करना। इसका उद्देश्य डिज़ाइन किए गए थ्रेड प्रोफाइल या ट्रांज़िशन रेडियस को बदले बिना बर्र को हटाना है। बचा हुआ कोई भी बर्र असेंबली के दौरान मेटिंग ड्रिल रॉड को खरोंच सकता है, जिससे एक अच्छा थ्रेड भी खराब फिटिंग वाला दिखाई दे सकता है।
डिबरिंग के बाद, बिट को साफ किया जाना चाहिए ताकि अपघर्षक कण, ऑक्साइड के टुकड़े और ढीले चिप्स थ्रेडेड कनेक्शन या फ्लशिंग पैसेज के अंदर न रह जाएं।
5. निरीक्षण को हर महत्वपूर्ण कार्य का अभिन्न अंग बनाएं
निरीक्षण तब तक नहीं होना चाहिए जब तक कि तैयार बिट अंतिम निरीक्षण स्टेशन तक न पहुंच जाए। प्रत्येक महत्वपूर्ण मशीनिंग प्रक्रिया का शत-प्रतिशत सत्यापन होना चाहिए।
धागे के आयामों की जाँच GO और NO-GO थ्रेड गेज से की जानी चाहिए। धागे की सतह, उभार क्षेत्र और संक्रमण त्रिज्या की जाँच दृष्टिगत और स्पर्श द्वारा की जानी चाहिए। इस संयोजन से आयामी त्रुटियों और सतही दोषों दोनों का पता चलता है।
अंतिम निरीक्षण में थ्रेड गेज और एक मानक मिलान वाली ड्रिल रॉड का उपयोग करके एक परीक्षण असेंबली शामिल होनी चाहिए। रॉड बिना अटके या असामान्य प्रतिरोध के सुचारू रूप से अंदर जानी चाहिए। कसने पर, टॉर्क एकसमान महसूस होना चाहिए, न कि अचानक किसी एक बिंदु पर बढ़ जाना चाहिए।
यह अंतिम फिट परीक्षण कार्यशाला में लिए गए माप को वास्तविक क्षेत्र की स्थिति से जोड़ता है। व्यास की जाँच में पास होने वाला लेकिन असेंबली के दौरान अटकने वाला बिट उपयोग के लिए तैयार नहीं है।
6. उपकरण महत्वपूर्ण हैं, लेकिन प्रक्रिया अनुशासन उससे कहीं अधिक महत्वपूर्ण है।
कुछ विदेशी टूलिंग निर्माता मल्टी-एक्सिस मशीनिंग सेंटर का उपयोग करते हैं और अधिकांश शैंक-बॉडी प्रक्रियाओं को एक ही उत्पादन प्रणाली में केंद्रित करते हैं। इस दृष्टिकोण में आमतौर पर उपकरण में काफी निवेश की आवश्यकता होती है और कम मैन्युअल श्रम के साथ स्थिर गुणवत्ता प्रदान की जा सकती है। इसकी सीमा मशीनिंग की कम उत्पादन क्षमता हो सकती है।
कई घरेलू निर्माता वितरित प्रक्रियाओं, विशेष मशीनिंग उपकरणों और कुछ मामलों में रोबोटिक संचालन का उपयोग करते हैं। प्रक्रिया को ठीक से नियंत्रित करने पर यह व्यवस्था उच्च दक्षता, कम उपकरण निवेश और स्थिर गुणवत्ता प्रदान कर सकती है।
महत्वपूर्ण सबक यह है कि उपकरण लेबल बिट के प्रदर्शन की गारंटी नहीं देते। डेटम नियंत्रण, थ्रेड निरीक्षण, ट्रांज़िशन गुणवत्ता, डिबरिंग और अंतिम ट्रायल असेंबली ही यह निर्धारित करते हैं कि तैयार थ्रेडेड बटन बिट लगातार प्रदर्शन करेगा या नहीं।
7. एक व्यावहारिक रिलीज़ चेकलिस्ट
थ्रेडेड बटन बिट को शिपमेंट के लिए जारी करने से पहले, उत्पादन या गुणवत्ता टीम को निम्नलिखित की पुष्टि करनी चाहिए:
ड्राइंग संशोधन, थ्रेड मानक और मशीनिंग डेटम सही हैं।
थ्रेड का आकार, पिच और प्रोफाइल उपयुक्त गेज के अनुरूप हैं।
थ्रेड की सतहें और उभरे हुए हिस्से खरोंच, गड्ढे, खुरदरेपन और पपड़ी से मुक्त हैं।
चिप निकासी खांचे और छेद निर्दिष्ट स्थिति और आयामों से मेल खाते हैं।
सभी संक्रमणों में अपेक्षित त्रिज्या है और कोई तीक्ष्ण कोने नहीं हैं।
बिट को पूरी तरह से साफ कर दिया गया है और उस पर से बर्र हटा दिए गए हैं।
मानक ड्रिल रॉड के साथ परीक्षण संयोजन सुचारू है और कसने का बल एक समान है।
निरीक्षण अभिलेखों को मशीनिंग बैच से जोड़ा जा सकता है।
खरीदारों को अपने बिट आपूर्तिकर्ता से क्या पूछना चाहिए?
थ्रेडेड बटन बिट्स की तुलना करते समय, केवल बटन की गुणवत्ता या प्रति यूनिट कीमत के बारे में ही न पूछें। यह भी पूछें कि आपूर्तिकर्ता थ्रेडेड शैंक बॉडी को कैसे नियंत्रित करता है।
एक विश्वसनीय आपूर्तिकर्ता को थ्रेड मानक, उपयुक्त ड्रिल रॉड, मशीनिंग डेटम, ग्रूव डिज़ाइन, डिबरिंग विधि और निरीक्षण प्रक्रिया के बारे में विस्तार से बताने में सक्षम होना चाहिए। ये विवरण तब महत्वपूर्ण होते हैं जब बिट को एक्सटेंशन रॉड, शैंक एडेप्टर या संपूर्ण रॉक ड्रिलिंग सिस्टम के साथ काम करना होता है।
गेया रॉक के ग्राहकों के लिए, थ्रेडेड बटन बिट को सही ड्रिल रॉड और संबंधित रॉक ड्रिलिंग घटकों के साथ मिलाने से रॉक ड्रिल से कटिंग सतह तक विश्वसनीय ऊर्जा हस्तांतरण सुनिश्चित करने में मदद मिलती है। सही संयोजन, सुचारू चिप निकासी और अनुशासित मशीनिंग प्रक्रिया मिलकर उत्पादकता और उपकरण के जीवनकाल को सुरक्षित रखते हैं।
थ्रेडेड बटन बिट चट्टान तक पहुँचने से बहुत पहले ही अपनी उपयोगिता साबित कर देता है। इसकी शुरुआत एक स्थिर आधार, सटीक थ्रेड्स, सुगम संक्रमण, पूर्ण डिबरिंग और ऐसी जाँच से होती है जिसमें अनुमान की कोई गुंजाइश नहीं होती।