
टेपर्ड ड्रिल बिट स्कर्ट का फैलना: यह क्यों होता है और इसे कैसे रोका जा सकता है
एक टेपर्ड ड्रिल बिट बिना कार्बाइड खोए भी खराब हो सकती है।
हो सकता है कि ब्लेड का किनारा अभी भी उपयोग करने योग्य दिखे। इंसर्ट भी ज़्यादा घिसा हुआ न हो। फिर भी, टेपर होल के चारों ओर का पिछला हिस्सा फैल गया हो, विकृत हो गया हो या उसमें दरार आ गई हो। बिट अब ड्रिल स्टील पर ठीक से नहीं बैठता। यह ढीला होने लगता है, टेढ़ा चलने लगता है या इसे निकालना मुश्किल हो जाता है।
इस विफलता को अक्सर स्कर्ट फ्लेयरिंग कहा जाता है।
यह एक निराशाजनक समस्या है क्योंकि इससे कार्बाइड के सामान्य घिसाव से पहले ही बिट बेकार हो सकता है। इसका असर सिर्फ बिट पर ही नहीं पड़ता। टेढ़ा-मेढ़ा छेद ड्रिल स्टील के शैंक को नुकसान पहुंचा सकता है, ऊर्जा का स्थानांतरण कम कर सकता है, छेद की सटीकता बिगाड़ सकता है और काम के दौरान रुकावट पैदा कर सकता है।
इसका समाधान किसी एक भौतिक परिवर्तन या परिचालन समायोजन में नहीं है। स्कर्ट का फैलना आमतौर पर बिट के चयन, ज्यामिति, स्टील की गुणवत्ता, विनिर्माण नियंत्रण, टेपर फिट और क्षेत्र में किए गए अभ्यास के संयोजन का परिणाम होता है।
टेपर्ड ड्रिल बिट में स्कर्ट फ्लेयरिंग क्या होती है?
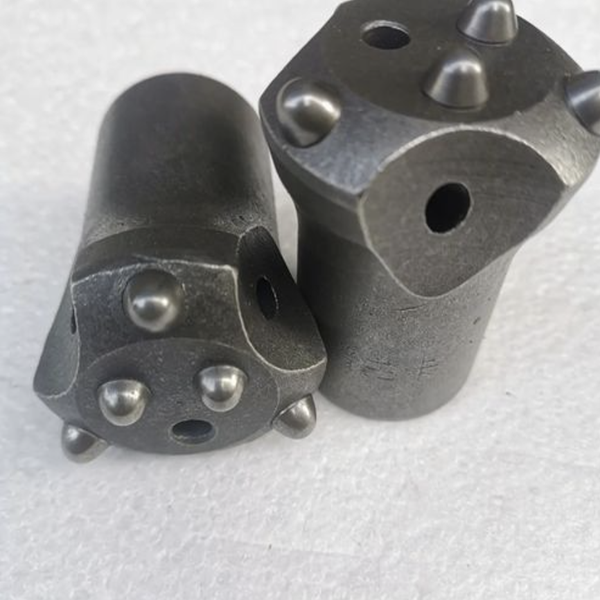
एक टेपर्ड ड्रिल बिट, टेपर्ड छेद के माध्यम से ड्रिल स्टील से जुड़ती है। ड्रिलिंग के दौरान, प्रभाव ऊर्जा चट्टान से स्टील के माध्यम से बिट तक पहुँचती है। टेपर्ड कनेक्शन इतना मजबूत होना चाहिए कि ऊर्जा का कुशल स्थानांतरण हो सके और आवश्यकता पड़ने पर बिट को आसानी से हटाया जा सके।
बार-बार प्रभाव पड़ने पर टेपर होल के आसपास बिट बॉडी के फैलने या विकृत होने पर स्कर्ट फ्लेयरिंग की समस्या उत्पन्न होती है। बिट का पिछला भाग बड़ा हो सकता है, कभी-कभी उसमें दरारें दिखाई देने लगती हैं या उसका मूल आकार बिगड़ जाता है।
एक बार फिटिंग में गड़बड़ी हो जाए तो कनेक्शन स्थिर नहीं रहता। बिट टेपर पर हिल सकता है, ऊर्जा का अवशोषण अप्रभावी ढंग से कर सकता है, या ड्रिल स्टील और बिट बॉडी पर केंद्रित भार उत्पन्न कर सकता है।
गंभीर मामलों में, समस्या तेजी से बढ़ती है। ढीला जुड़ाव अधिक प्रभाव पैदा करता है, जिससे अधिक विकृति उत्पन्न होती है, और अंत में जुड़ाव और भी ढीला हो जाता है।
पहला कारण: एक ऐसा हिस्सा जो काम के अनुरूप नहीं है
चट्टान, ड्रिल, छेद के व्यास और परिचालन स्थितियों के अनुसार एक टेपर्ड ड्रिल बिट का चयन किया जाना चाहिए।
एक ही तरह के बिट का डिज़ाइन मध्यम कठोर ग्रेनाइट में तो अच्छा काम कर सकता है, लेकिन उससे कहीं अधिक कठोर, मजबूत या घर्षणशील सतह पर जल्दी खराब हो सकता है। हल्के काम के लिए बने बिट के टेपर होल के आसपास भारी प्रभाव झेलने के लिए पर्याप्त मजबूती नहीं होती। अनुपयुक्त फेस डिज़ाइन वाला बिट ड्रिलिंग में अक्षम हो सकता है, जिससे बिट के अंदर अधिक गर्मी और तनाव पैदा हो सकता है।
इसीलिए एक ही तरह का टेपर वाला बिट शायद ही कभी सबसे अच्छा समाधान होता है।
एक उपयुक्त उत्पाद श्रृंखला में विभिन्न प्रकार की चट्टानों और ड्रिलिंग उपकरणों के लिए अलग-अलग डिज़ाइन शामिल होने चाहिए। छेनी, क्रॉस, घोड़े की नाल और बटन-बिट प्रोफाइल सभी उपयोगी हो सकते हैं। सही चुनाव चट्टान की संरचना और कार्यभार पर निर्भर करता है, न कि केवल भंडारगृह में उपलब्ध सामग्री पर।
यदि एक ही प्रकार का बिट किसी खदान या सुरंग में बार-बार स्कर्ट फ्लेयरिंग दिखाता है, तो पहला सवाल यह होना चाहिए कि क्या बिट उस अनुप्रयोग के लिए सही ढंग से मेल खाता है।
टेपर होल के आसपास की ज्यामिति मायने रखती है
टेपर-होल क्षेत्र एक संरचनात्मक जुड़ाव है, न कि बिट बॉडी में खोदा गया एक खाली स्थान।
दीवार की मोटाई, टेपर कोण, प्रवेश गहराई, तल की ज्यामिति, संक्रमण त्रिज्या और संपर्क क्षेत्र, ये सभी कारक बिट द्वारा प्रभाव को अवशोषित करने की क्षमता को प्रभावित करते हैं। तीव्र आंतरिक संक्रमण या असमान दीवार की मोटाई तनाव को केंद्रित कर सकती है। ड्रिल-स्टील टेपर और बिट होल के बीच अपर्याप्त संपर्क से स्थानीयकृत भार उत्पन्न हो सकता है। खराब फिटिंग से जोड़ ऊर्जा-स्थानांतरण बिंदु के बजाय हथौड़ा मारने का बिंदु बन सकता है।
एक अच्छी तरह से डिजाइन किया गया टेपर्ड कनेक्शन कई लक्ष्यों को पूरा करने में सहायक होना चाहिए:
ड्रिल स्टील पर स्थिर और संतुलित स्थिति
प्रभाव स्थानांतरण के लिए पर्याप्त संपर्क क्षेत्र
टेपर होल के आसपास बिट-बॉडी की पर्याप्त मोटाई
सहज बदलाव जो तनाव को कम करते हैं
स्थापना के दौरान अत्यधिक बल लगाए बिना विश्वसनीय स्वतः लॉकिंग
ड्रिलिंग के बाद व्यावहारिक निष्कासन
जोड़ मजबूत होना चाहिए, लेकिन यह बल प्रयोग पर निर्भर नहीं होना चाहिए। टेपर पर बिट को बहुत जोर से ठोकने से ड्रिलिंग शुरू होने से पहले ही फिटिंग खराब हो सकती है।
बिट-बॉडी स्टील और हीट ट्रीटमेंट महत्वपूर्ण हैं।
टेपरयुक्त बिट स्कर्ट बार-बार लगने वाले झटकों को सहन कर सकता है। इसमें प्लास्टिक विरूपण का प्रतिरोध करने के लिए पर्याप्त मजबूती और भंगुर दरारों से बचने के लिए पर्याप्त कठोरता होनी चाहिए।
यदि बिट-बॉडी स्टील बहुत नरम है, तो प्रभाव पड़ने पर टेपर होल फैल सकता है। यदि यह बहुत कठोर है या ठीक से हीट-ट्रीटेड नहीं है, तो उस क्षेत्र में दरार पड़ सकती है। सही परिणाम संतुलन है: स्थिर ज्यामिति के साथ-साथ थकान और प्रभाव के प्रति पर्याप्त प्रतिरोध।
यह संतुलन इस्पात की गुणवत्ता, ढलाई की गुणवत्ता, मशीनिंग की सटीकता, ऊष्मा उपचार चक्र और शीतलन नियंत्रण पर निर्भर करता है। सामग्री की गुणवत्ता का आकलन केवल दिखावट से नहीं किया जा सकता।
स्टील की शुद्धता, दाने की संरचना, कठोरता वितरण या ताप-उपचार की एकरूपता में अंतर के कारण बिट देखने में किसी अन्य उत्पाद के समान लग सकता है, लेकिन उसका प्रदर्शन बहुत अलग हो सकता है।
कठिन अनुप्रयोगों के लिए, आपूर्तिकर्ताओं को यह समझाने में सक्षम होना चाहिए कि वे बिट-बॉडी सामग्री को कैसे नियंत्रित करते हैं और उत्पाद को इच्छित चट्टानी परिस्थितियों के अनुरूप कैसे बनाया जाता है।
टेपर फिट और ड्रिल-स्टील की स्थिति को नजरअंदाज नहीं किया जा सकता है।
घिसे हुए ड्रिल स्टील पर लगा एक अच्छा बिट भी जल्दी खराब हो सकता है।
टेपर शैंक का कोण, सतह की स्थिति और आयाम सही होने चाहिए। क्षतिग्रस्त, छोटे आकार का, बड़े आकार का या खराब फिनिश वाला टेपर पूरी तरह से फिट नहीं हो पाता। इसके परिणामस्वरूप असमान संपर्क होता है और स्कर्ट के एक छोटे से हिस्से पर ही दबाव पड़ता है।
नया बिट लगाने से पहले, ड्रिल स्टील के टेपर की निम्नलिखित बातों की जांच करें:
स्पष्ट घिसावट या चपटापन
दरारें या सतह पर क्षति
जंग लगना और मलबा जमा होना
गलत टेपर कोण
खराब संकेंद्रता
अत्यधिक गर्मी या असामान्य संपर्क चिह्नों के साक्ष्य
बिट के अंदर का टेपर होल भी साफ होना चाहिए। गंदगी, चिप्स, स्केल या अवशेष सही ढंग से बैठने में बाधा डाल सकते हैं और गलत फिटिंग पैदा कर सकते हैं।
एक टेपर्ड कनेक्शन तभी अच्छा होता है जब उसके दोनों हिस्से अच्छी तरह से काम करते हों।
स्थापना और हटाने की प्रक्रिया उपकरण के जीवनकाल को प्रभावित करती है।
क्षेत्र में काम करने का अनुभव मापने योग्य अंतर पैदा करता है।
बिट को मजबूती से फिट किया जाना चाहिए, लेकिन इंस्टॉलेशन के दौरान उस पर ज्यादा दबाव नहीं डालना चाहिए। अत्यधिक हथौड़ा मारने से बिट का निचला हिस्सा विकृत हो सकता है या टेपर सतहों को नुकसान पहुंच सकता है। ऑपरेशन के दौरान, कर्मचारियों को असामान्य कंपन, कम पैठ, पानी का रिसाव, या बिट के सही ढंग से न चलने के संकेतों पर ध्यान देना चाहिए।
हटाने की प्रक्रिया में भी उतनी ही सावधानी बरतनी चाहिए।
अनियंत्रित प्रहार जैसी तात्कालिक विधियों से टेपर होल, बिट बॉडी या ड्रिल स्टील को नुकसान पहुँच सकता है। विशेष रूप से निर्मित बिट रिमूवर और नियमित निरीक्षण गेज घटकों की सुरक्षा में सहायक होते हैं और प्रक्रिया को अधिक दोहराने योग्य बनाते हैं।
रीग्राइंडिंग भी महत्वपूर्ण है। यदि बिट को तब तक चलाया जाए जब तक कि कार्बाइड का किनारा अत्यधिक कुंद न हो जाए, तो ड्रिलिंग का भार बढ़ जाता है। बिट अधिक गर्मी उत्पन्न कर सकता है और बॉडी में अधिक हानिकारक तनाव डाल सकता है। समय पर रीग्राइंडिंग करने से प्रवेश क्षमता और संरचनात्मक जीवन दोनों को बनाए रखने में मदद मिलती है।
एक व्यावहारिक रोकथाम चेकलिस्ट
यदि टेपर्ड ड्रिल बिट्स में बार-बार स्कर्ट फ्लेयरिंग की समस्या आ रही है, तो बिट्स को एक-एक करके बदलने के बजाय सिस्टम के माध्यम से काम करें।
यह सुनिश्चित करें कि बिट का डिज़ाइन चट्टान की कठोरता और ड्रिलिंग उपकरण के अनुरूप हो।
ड्रिल स्टील के टेपर की स्थिति और आयामी सटीकता की जांच करें।
टेपर होल की सही स्थिति और संपर्क चिह्नों की जांच करें।
आपूर्तिकर्ता के साथ बिट-बॉडी सामग्री और ताप-उपचार की एकरूपता की समीक्षा करें।
जबरन स्थापना और अनियंत्रित निष्कासन विधियों से बचें।
बिट-रिमूवल टूल्स और टेपर इंस्पेक्शन गेज का रखरखाव करें।
अत्यधिक घिसावट से ड्रिलिंग तनाव बढ़ने से पहले कार्बाइड के किनारों को दोबारा पीस लें।
विफलताओं के स्थान और समय को रिकॉर्ड करें ताकि संरचना-विशिष्ट पैटर्न की पहचान की जा सके।
यह जानकारी एक बार-बार होने वाली विफलता को एक हल करने योग्य इंजीनियरिंग समस्या में बदल देती है।
लक्ष्य सामान्य उपयोग है, न कि समय से पहले विकृति।
एक अच्छी टेपर्ड ड्रिल बिट को तभी रिटायर किया जाना चाहिए जब उसकी धार ने उपयोगी काम पूरा कर लिया हो, न कि इसलिए कि टेपर होल समय से पहले विकृत हो गया हो।
जब बिट का डिज़ाइन, सामग्री, फिटिंग और उपयोग सभी को एक साथ नियंत्रित किया जाता है, तो स्कर्ट फ्लेयरिंग की संभावना काफी कम हो जाती है। ड्रिल स्ट्रिंग अधिक कसी रहती है, प्रभाव ऊर्जा का स्थानांतरण अधिक कुशलता से होता है, और क्रू को बिट और ड्रिल स्टील दोनों से अधिक अनुमानित जीवनकाल मिलता है।
यही वास्तविक उद्देश्य है: एक स्थिर संबंध स्थापित करना जिससे कार्बाइड काटने का काम कर सके और बिट सामान्य रूप से घिस सके।



